Kodėl mes aprūpiname PE vamzdžių ekstruderį su 33:1 L/D?
Naudojimo ekstruderio su 33:1 L/D santykiu privalumai gaminant PE vandens vamzdžius
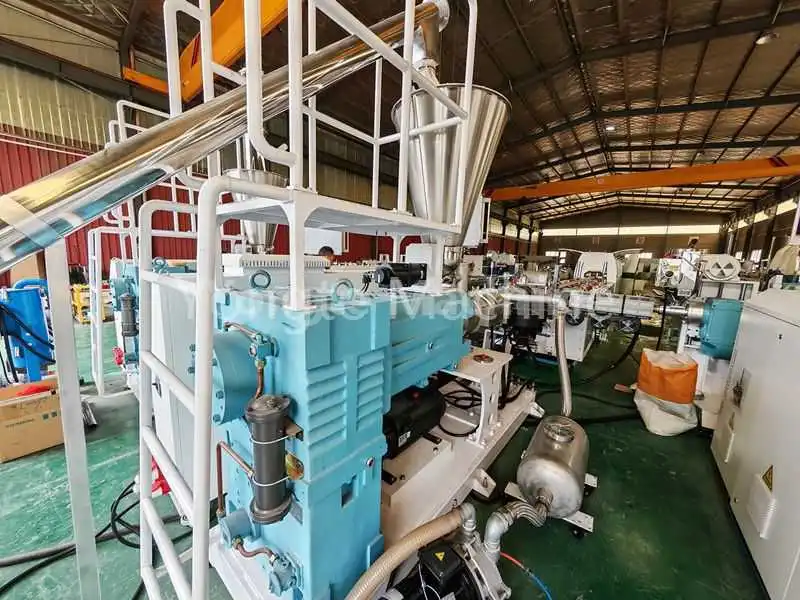
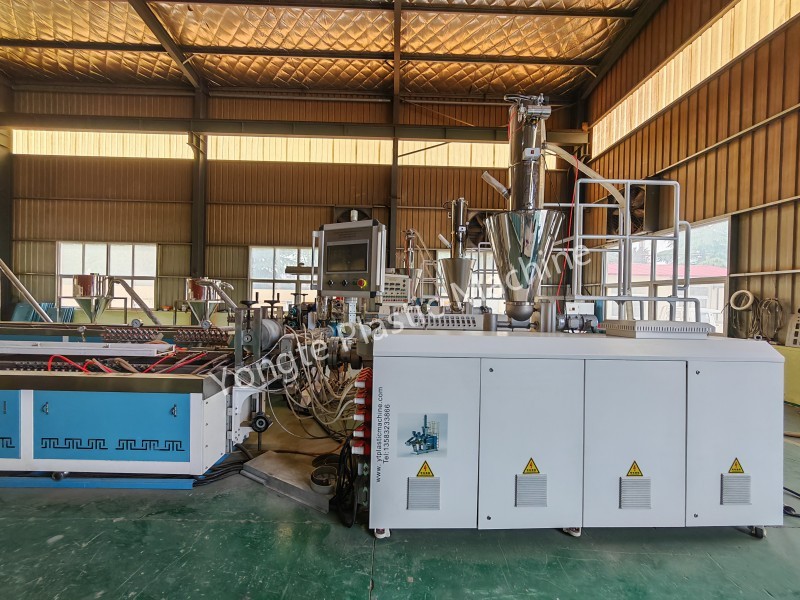
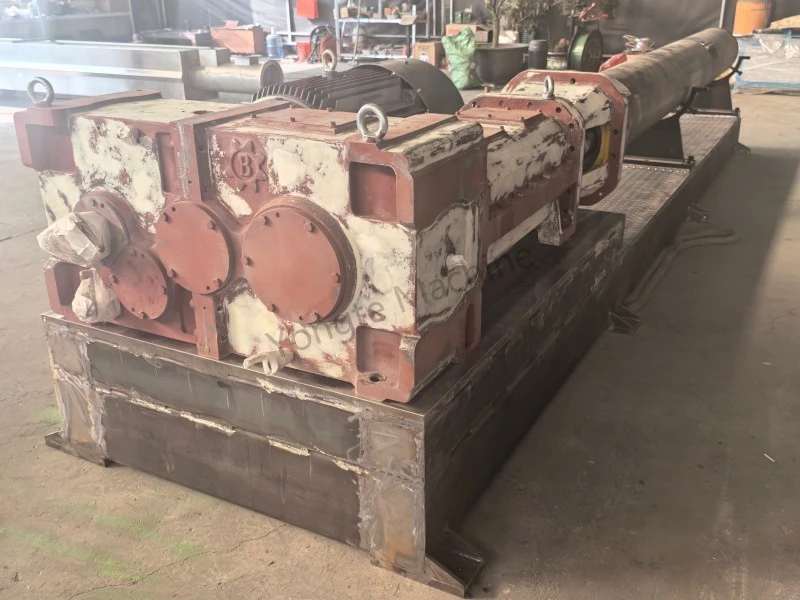
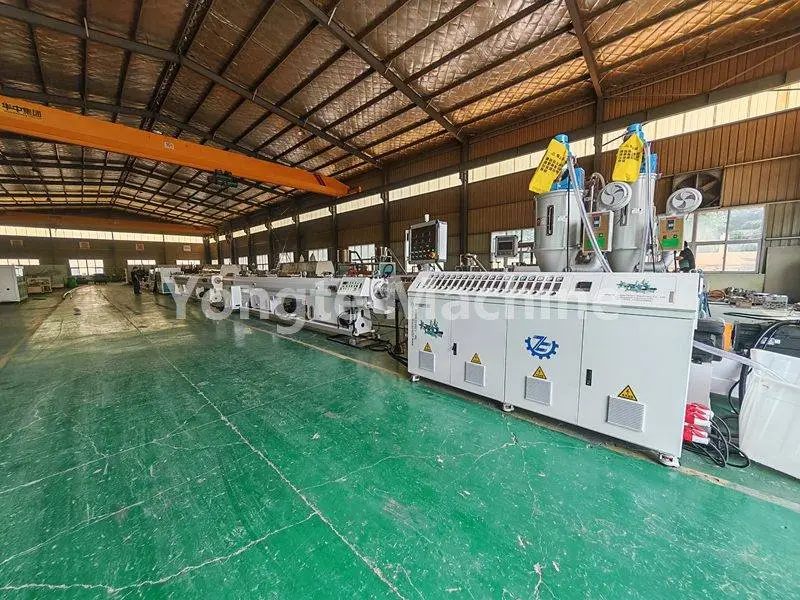
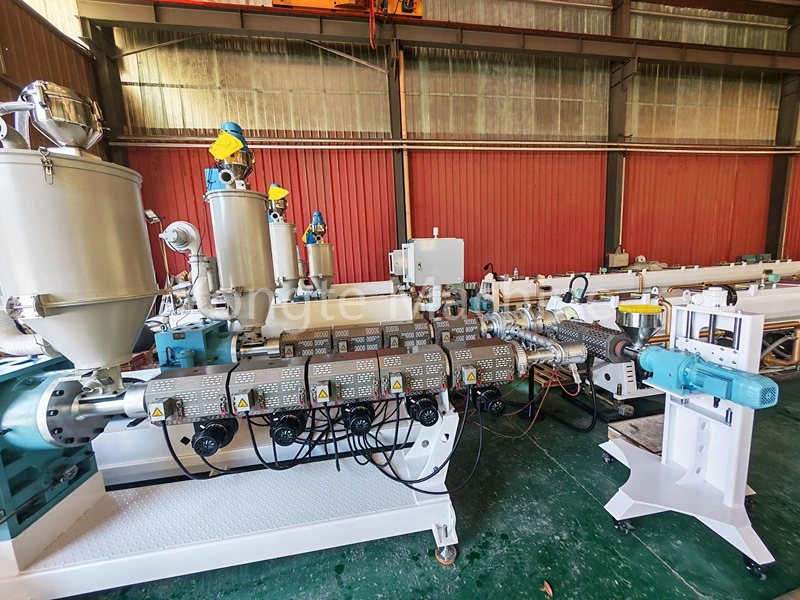
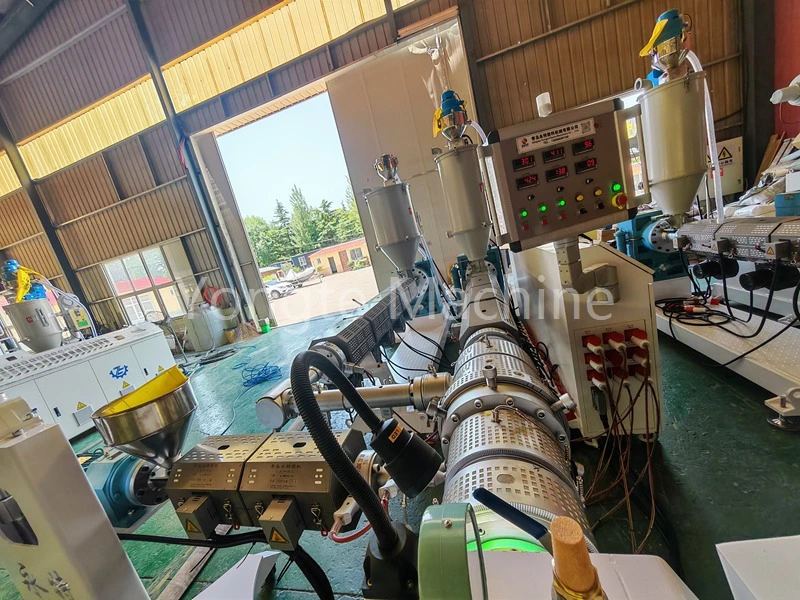
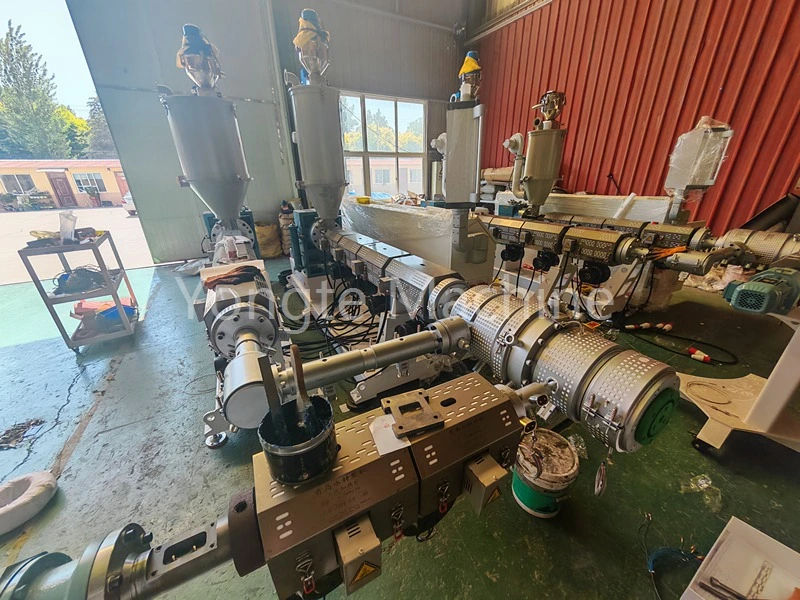
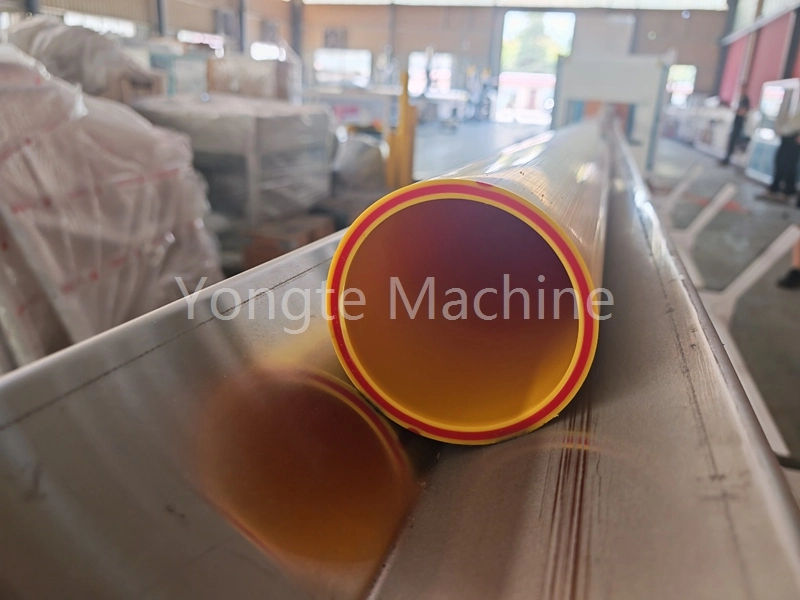
Mūsų įmonė specializuojasi PE vamzdžių gamybos įrangos gamyboje. Siekdami patenkinti PE vamzdžių ekstruzijos procesų reikalavimus, pristatėme ekstruderių seriją, kurių ilgio ir skersmens santykis yra 33:1, įskaitant SJ65/33 16–63 mm PE vamzdžių įrangą, SJ75/33 75–160 mm PE vamzdžių gamybos liniją, SJ90/33 160–310 mm PE vamzdžių liniją ir SJ90/33 160–315 mm. 300–500 mm PE vamzdžių gamybos įranga. Ši įrangos serija parodė daugybę išskirtinių pranašumų faktinėse gamybos srityse, todėl gamybos įmonės gali pagerinti vamzdžių kokybę ir optimizuoti gamybos efektyvumą.
Kitame skyriuje pateikiama išsami apžvalga iš įvairių perspektyvų.
I. Plastifikavimo ir liejimo privalumai
1. Kruopščiai lydant, kristalizacijos taškų ir neištirpusių dalelių susidarymas sumažinamas iki minimumo. Pailginta sraigto eiga užtikrina optimalų medžiagos buvimo statinėje laiką, todėl HDPE dalelės palaipsniui tirpsta. Tai palengvina sklandesnį perėjimą iš kietos būsenos į išlydytą būseną, užkertant kelią lokalizuotai neišsilydžiusiai medžiagai. Be to, lygus vidinis ir išorinis vamzdžio paviršiai sumažina skylučių ir kristalizacijos defektų atsiradimą, taip sumažinant vamzdžio plyšimo riziką.
2. PE vandens tiekimo vamzdžiams suodžių pridėjimas prie pagrindinės spalvos mišinio kartu su efektyvia perdirbtų medžiagų dispersija pagerina senėjimą stabdantį veiksmingumą; daugelyje gamybos linijų taip pat naudojamos perdirbtos medžiagos. 33:1 sraigtinis maišytuvas užtikrina pakankamą maišymo eigą, kad būtų užtikrinta vienoda suodžių dispersija, sumažinamas juodųjų dėmių aglomeratų susidarymas ir taip užtikrinamas ilgalaikis vamzdžių atsparumas oro sąlygoms. Be to, naudojant perdirbtas medžiagas gaunamas puikus lydalo homogeniškumas.
2. Stabilus lydalo slėgis užtikrina aukštą vamzdžių matmenų tikslumą.
1. Dėl ilgesnės dozavimo dalies sumažėja ekstruzijos pulsacija. Naudojant ilgesnę dozavimo sekciją ilgas sraigtiniame ekstruderyje, lydalas yra geriau stabilizuojamas ir buferinis dozavimo sekcijoje, todėl lydalo slėgio svyravimai yra mažesni, išleidimo srautas stabilus ir ekstruzinių vamzdžių matmenys yra geresni.
2. Vienodas sienelės storis ir valdomas elipsiškumas kartu su stabiliu slėgio našumu tiesiogiai lemia siaurus sienelės storio nuokrypius ir mažą vamzdžių gaminių elipsiškumą. PE slėgio vamzdžiai yra slėginių vamzdynų medžiagos; vienodas sienelės storis yra labai svarbus siekiant užtikrinti atitiktį žiedo standumo ir statinio hidrostatinio stiprumo reikalavimams, taip sumažinant gedimų dažnį galutinio produkto patikrinimo metu ir todėl šie vamzdžiai idealiai tinka ilgoms, nepertraukiamoms ir stabilioms gamybos operacijoms.
III. Platus procesų asortimentas ir didelis gamybos pritaikymas
1. Yra didesnis potencialas didinti gamybos pajėgumus. Palyginti su 30:1 sraigtu, 33:1 sraigtas įgalina didesnį ekstruzijos greitį ir didesnį našumą esant to paties varžto skersmeniui, žymiai padidindamas gamybos pajėgumus per laiko vienetą. Tuo pačiu metu išvengiama pernelyg didelio šlyties įtempio, susijusio su 38:1 arba 40:1 sraigtais, taip užtikrinant gamybos padidėjimą ir sumažinant neigiamą per didelės šlyties poveikį.
2. Didelis atsparumas žaliavų kintamumui: kai yra nedidelių žaliavų partijos charakteristikų arba perdirbtų medžiagų santykio skirtumų, procesą galima lengviau reguliuoti, sumažinant kokybės svyravimų tikimybę ir taip padidinant gamybos gedimų toleranciją.
IV. Sumažinti terminį skilimą, kad būtų išsaugotos PE medžiagų mechaninės savybės
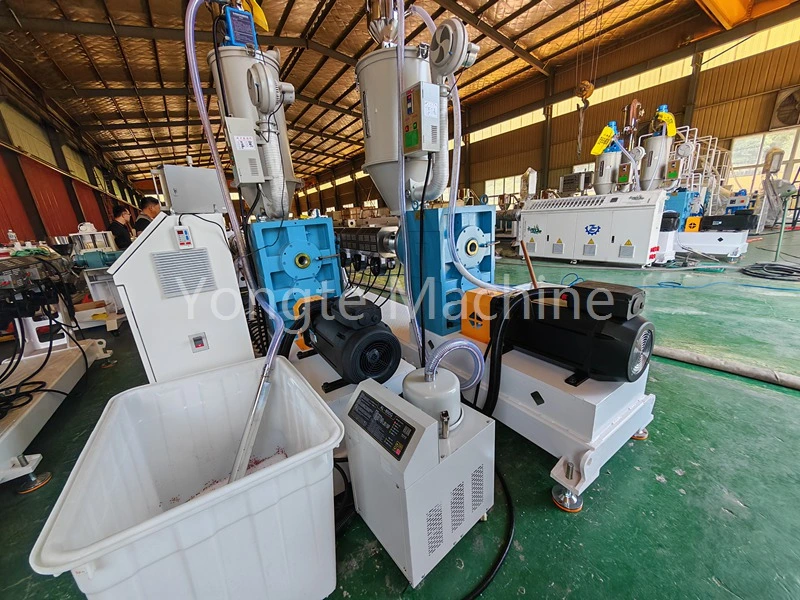
· HDPE yra jautrus šilumos susidarymui esant per didelei šlyčiai: lyginant su ilgais varžtais, kurių santykis >36:1, sraigtų santykis 33:1 užtikrina, kad buvimo laikas nebūtų pernelyg ilgas. Todėl statinėje esančios medžiagos šiluminė istorija ir šlyties profilis išlieka vidutinio sunkumo, todėl šlyties šilumą galima veiksmingai kontroliuoti. Šis metodas apsaugo nuo molekulinės grandinės nutrūkimo, užtikrina, kad nepablogėtų vamzdžių atsparumas tempimui ir hidrostatinis slėgis, ir išvengiama trapumo, pageltimo ar apanglėjusių dalelių vamzdžiuose.
Trumpai tariant: plastifikavimo pakanka, bet PE „neišvirs“.
V. Bendras įrangos ekonomiškumas (inžineriniu požiūriu)
· Palyginti su 30:1, šis variantas siūlo aukštesnę viršutinę produkto kokybės ribą, didesnę plastifikavimo kokybės ir lydalo vienodumo gerinimo ribą, todėl tinka didelio skersmens PE vamzdžiams, didelės spartos gamybos linijoms ir lauko slėgiui atspariems vamzdynams.
· Palyginti su 38/40:1, 33/1 variantas siūlo mažesnį pagrindinio kompiuterio energijos suvartojimą, mažesnį energijos suvartojimą, mažesnį varžtų susidėvėjimą, mažesnes priežiūros išlaidas ir didesnį atsparumą perkaitimo sukeltam gedimui. Todėl HDPE slėginių vamzdžių pramonė plačiai taiko 33:1 kaip pageidaujamą standartinę specifikaciją, subalansuojančią gamybos pajėgumus, produkto kokybę ir energijos vartojimo efektyvumą.
Santrauka
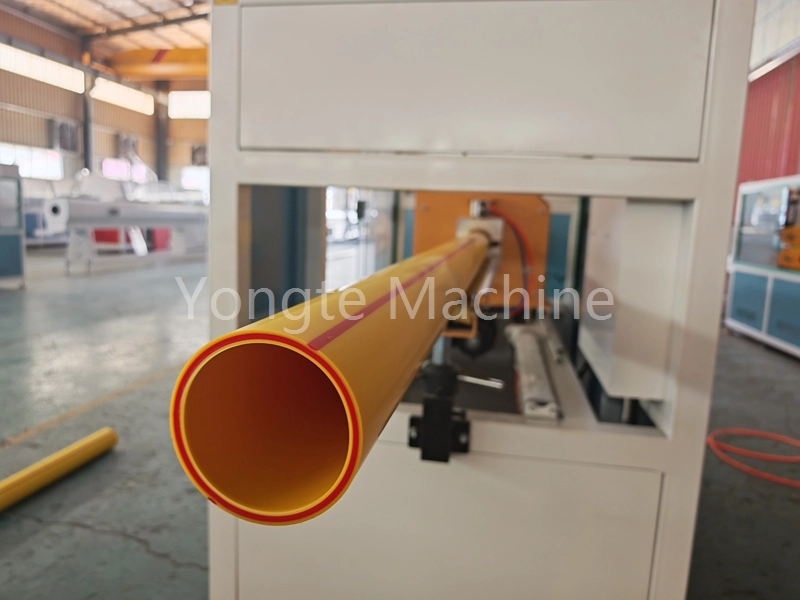
33:1 ilgio ir skersmens santykio PE vamzdžių ekstruderis, skirtas PE vandentiekio vamzdžių gamybai, užtikrina kruopštų medžiagos plastifikavimą, skatina tolygų suodžių ir perdirbtos medžiagos pasiskirstymą lydymosi fazėje, apsaugo nuo lokalios aglomeracijos sukeliamų eksploatacinių savybių svyravimų, palaiko stabilų lydalo slėgį ir užtikrina aukštą vamzdžio sienelių storio kontrolės tikslumą. Išlaikydamas gamybos pajėgumus, šis ekstruderis efektyviai kontroliuoja šlyties šilumą, apsaugo nuo HDPE irimo bei garantuoja vamzdžių hidrostatinį stiprumą ir atsparumą oro sąlygoms. Be to, jis pasižymi dideliu procesų pritaikomumu, suderinant produkto kokybę ir gamybos sąnaudas, todėl tai yra tinkamiausias pasirinkimas HDPE slėginių vamzdžių gamybos linijoms.
Susijusios naujienos
- Guminių drėkinimo vamzdžių pranašumai prieš tradicinius drėkinimo vamzdžius
- Ar „Yongte“ gali teikti „iki raktų“ projekto paslaugą WPC paklotų gamyklai?
- 200x50 mm perdirbto kieto plastiko medienos staklės sėkmingai išbandytos
- Sėkmingai išbandyta „Yongte WPC“ kolonėlių gamybos mašina su koekstruzija
- Kaip plastikinės plėvelės atliekas galima panaudoti medienos ir plastiko kompozito (WPC) gaminiams gaminti?
- WPC ekstruzijos mašinos temperatūros nustatymas
Palikite man žinutę