Ar WPC gamykla tars aplinką?
WPC gamyklos aplinkosaugos vertinimo ataskaita
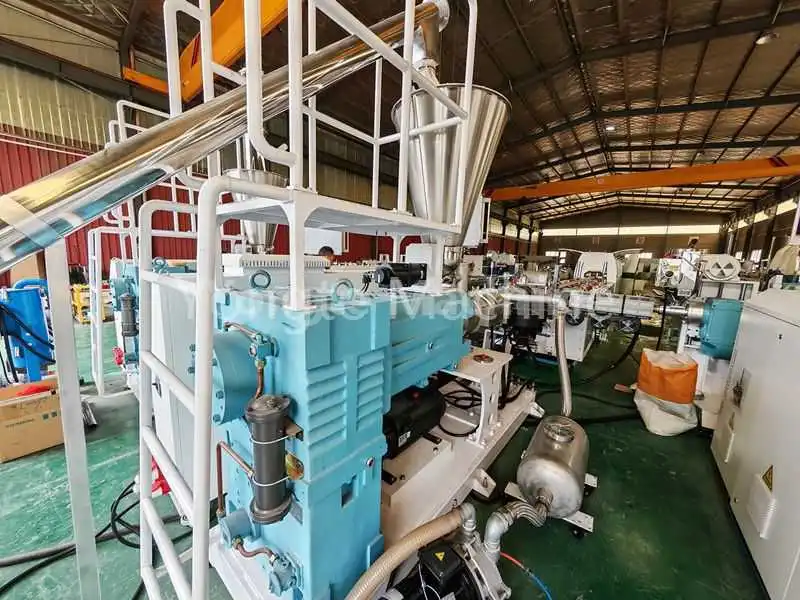
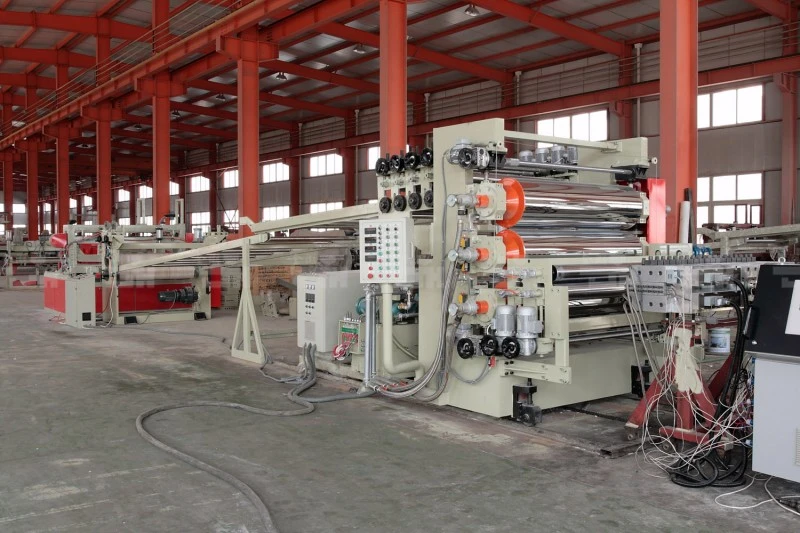
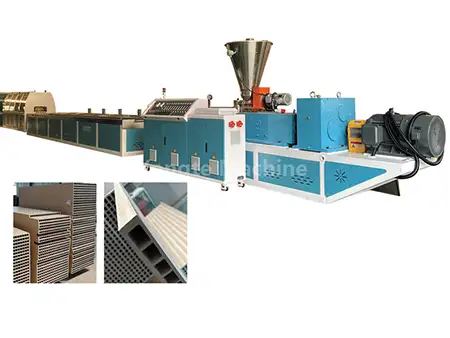
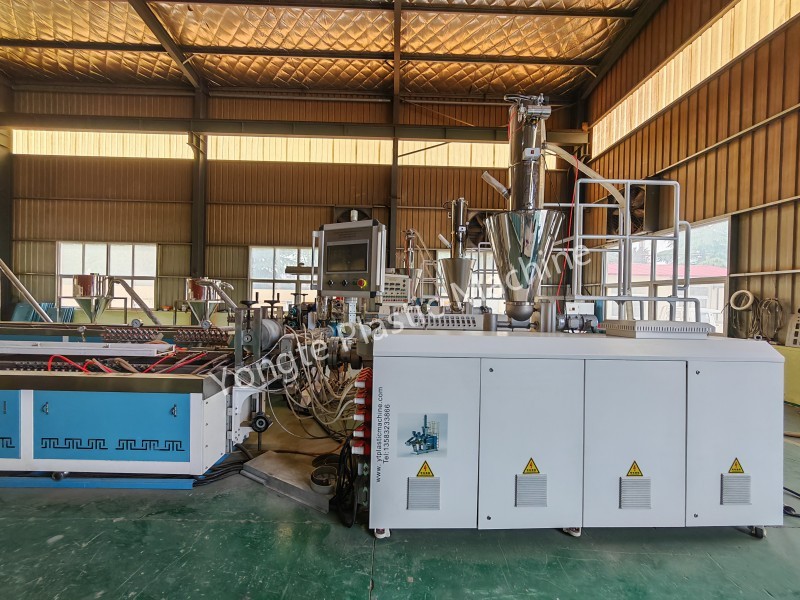
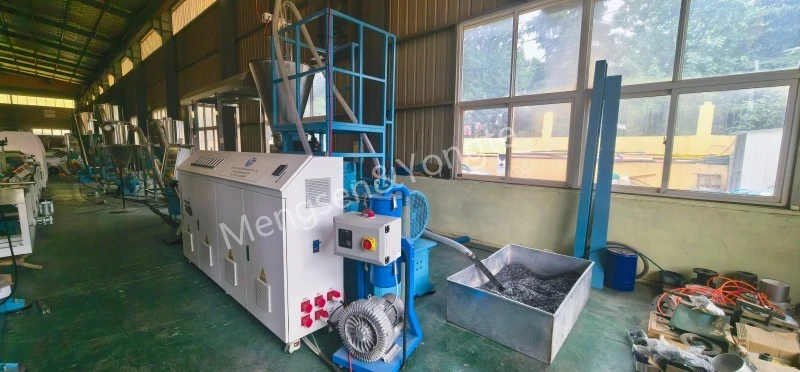
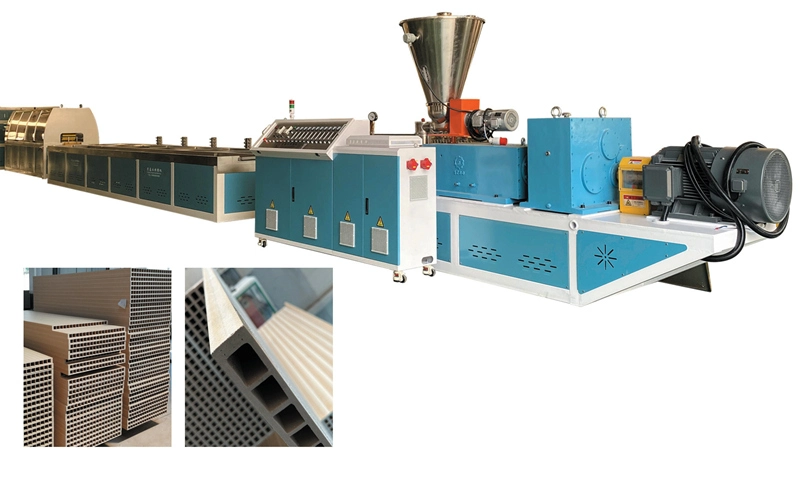
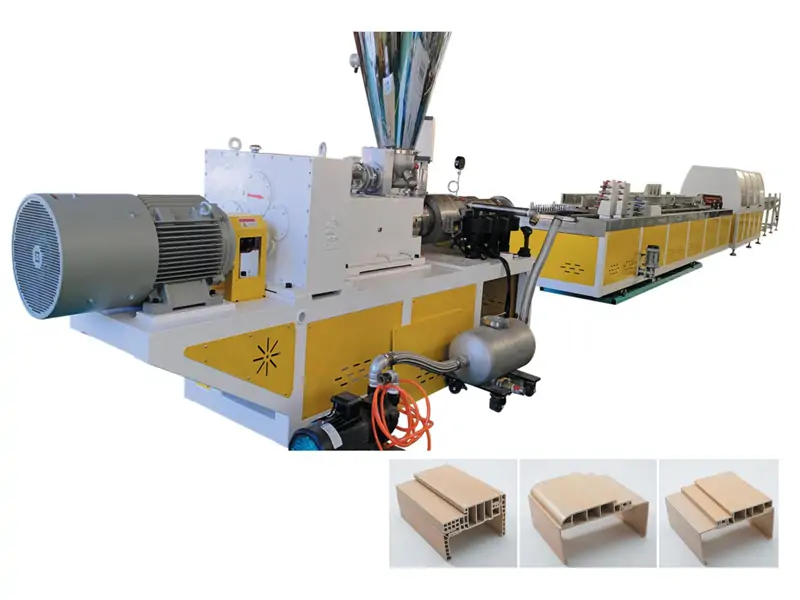
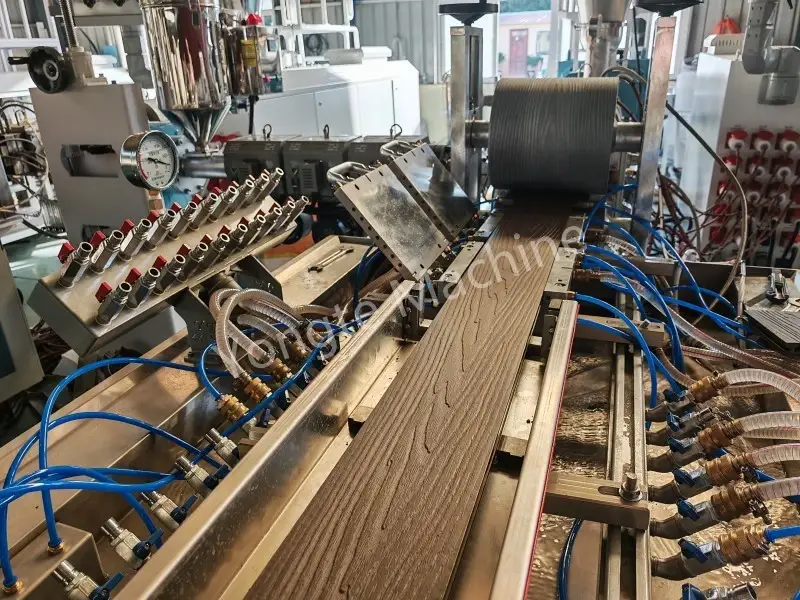
Yongte WPC gamykla (medžio plastiko kompozito gamybos linija) yra specializuotas visas gamybos įrangos komplektas, skirtas plastiko atliekoms ir medienos plaušų atliekoms perdirbti į medienos plastiko gaminius. Jis gali būti pritaikytas, kad atitiktų medienos ir plastiko gaminių gamybos reikalavimus, atsižvelgiant į skirtingus gamybos pajėgumus ir gaminių specifikacijas, apimantį visą apdorojimo eigą – nuo pirminio plastiko atliekų ir medienos atliekų apdorojimo iki medžiagų maišymo ir granuliavimo, ekstruzijos formavimo ir poliravimo po apdorojimo – taip leidžiant gamybos įmonėms pakartotinai panaudoti plastiko atliekas. Ar šis projektas kelia aplinkos taršos pavojų? Šis klausimas reikalauja išsamios analizės, pagrįstos projekto gamybos ir emisijos etapais, taip pat atitinkamomis taršos prevencijos ir kontrolės priemonėmis. Žvelgiant iš gamybos proceso perspektyvos, kiekviename etape, įskaitant pirminį žaliavos apdorojimą, granuliavimą ir ekstruzijos formavimą, gali susidaryti nevienodo laipsnio išmetamosios dujos, nuotekos, triukšmas ir kietosios atliekos. Projekto rengėjui įrengus tinkamus taršos kontrolės įrenginius ir įgyvendinus standartizuotą eksploatavimo valdymo praktiką, visų rūšių teršalai gali būti išleidžiami laikantis norminių normų ir nebus didelio neigiamo poveikio supančiai aplinkai. Ir atvirkščiai, jei neįgyvendinamos veiksmingos taršos prevencijos priemonės, dėl kurių įvairiais etapais išskiriamos neorganinės emisijos, projektas gali sukelti tam tikro lygio atmosferos, vandens ir akustinės aplinkos taršą.
1. Projekto apžvalga ir produkto sprendimas
1.1 Produktų tipai ir taikymo scenarijai
Šis projektas apima polietileno ir medienos plastiko kompozito (PE-WPC) gaminių gamybą, visų pirma apimančią daugybę gaminių serijų, tokių kaip lauko grindys, kraštovaizdžio turėklai, lentų takų profiliai, vidaus sienų plokštės ir pakavimo padėklai. Šiuose gaminiuose kaip matrica naudojamas didelio tankio polietilenas (HDPE), užpildas – žemės ūkio ir miškų ūkio augalų pluoštai, o modifikavimui naudojami aplinkai nekenksmingi funkciniai priedai. Priskiriami ekologiškų statybinių medžiagų gaminiams, kurie visapusiškai išnaudoja išteklius, plačiai taikomi kraštovaizdžio sodininkystėje, savivaldybių inžinerijos projektuose, gyvenamųjų patalpų vidaus apdailai ir logistikos pakavimui.
Projekte naudojamos brandžios gamybos technologijos su kontroliuojamu taršos lygiu; jo gamybos procese nėra jokių cheminių reakcijų, kurias sudaro tik fizinis maišymas, lydymosi ekstruzija ir formavimas, todėl jis priskiriamas lengvosios pramonės gamybos projektui fizinio liejimo kategorijoje.
1.2. Žaliavų sudėtis ir proporcijos
Šio gaminio žaliavas sudaro trys komponentai: HDPE (grynas + perdirbtas), augalinis pluoštas ir aplinkai nekenksmingi funkciniai priedai. Visose žaliavose ir pagalbinėse medžiagose nėra toksiškų ar pavojingų medžiagų, įskaitant formaldehidą, asbestą, sunkiuosius metalus ir patvarius organinius teršalus. Šių žaliavų ir pagalbinių medžiagų sudėtis ir proporcijos (pagal masę) yra tokios:
|
Komponentas |
Maišymo santykis |
paaiškinti |
|
HDPE (pirmos + perdirbtos PE granulės) |
40% - 60% |
žaliavą sudaro DTPE atliekos (pvz., plastikinės statinės, padėklai), kurios buvo išvalytos ir pašalintos priemaišos; medicininės plastiko atliekos ir pavojingos plastiko atliekos draudžiamos. |
|
Medienos milteliai / Bambuko milteliai / Ryžių lukštų milteliai |
30% - 50% |
40-80 akių, džiovinti, drėgnis ≤ 3%, žemės ūkio ir miškininkystės šalutiniai produktai |
|
Priedai |
2% - 8% |
Jungiamoji medžiaga, PE vaškas, stearino rūgštis, antioksidantas, UV stabilizatorius, dažiklis, pelėsių stabdantis agentas; be sunkiųjų metalų, asbesto ir formaldehido |
1.3 Perdirbtų medžiagų kontrolės reikalavimai
Šiame projekte naudojamos perdirbtos HDPE granulės tiekiamos tik iš licencijuotų įmonių, kurios specializuojasi perdirbtų medžiagų gamyboje. Prieš paimant medžiagą yra įgyvendinamas griežtas kontrolės protokolas: tikrinama tiekėjo kvalifikacija ir partijos bandymų ataskaitos, po to atliekamas magnetinis atskyrimas geležies pašalinimui, sijojimas priemaišoms pašalinti ir antrinis plovimas – užtikrinamas visiškas smėlio, metalinių priemaišų ir likusių teršalų pašalinimas. Įmonė tvarko išsamius įrašus, apimančius perdirbtų medžiagų įsigijimą, sandėliavimą, panaudojimą ir atsekamumą, ir saugo kiekvienos žaliavų partijos bandymų ataskaitas. Šis protokolas neleidžia gamyboje naudoti reikalavimų neatitinkančių plastiko atliekų, taip sumažinant teršalų patekimo į šaltinį riziką.
2. Gamybos proceso eigos ir taršos susidarymo etapų analizė
2.1 Visas gamybos proceso eiga
Žaliavos pirminis apdorojimas → Maišymas → Greitas terminis maišymas → Medienos ir plastiko kompozito granuliavimas → Ekstruzija, lydymas ir plastifikavimas → Formos formavimas → Vakuuminis ciklinis aušinimas → Traukimas ir tiesinimas → Fiksuoto ilgio pjovimas → Šlifavimas ir poliravimas → Gatavo produkto patikrinimas → Gatavų gaminių sandėliavimas
Papildoma pastaba: visi projekto pjaustymo atraižos ir reikalavimų neatitinkantys gatavi produktai yra visiškai susmulkinami smulkinimo įranga ir perdirbami perdirbimo procese. Gamykloje 100 % šių medžiagų yra cikliškai pakartotinai panaudojamos, o atliekos neišleidžiamos į išorę, todėl ištekliai panaudojami ypač aukštai.
2.2 Proceso aprašymas ir kiekvieno etapo taršos analizė
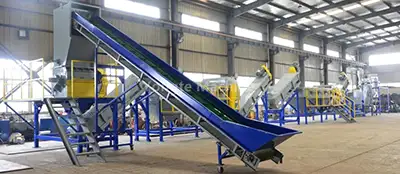
2.2.1 Žaliavos pirminio apdorojimo procesas
Medžio atliekos susmulkinamos ir sumalamos į pluošto miltelius;
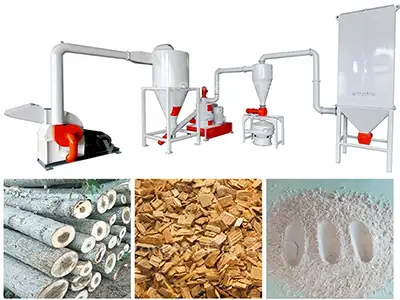
visos perdirbtos HDPE granulės yra perkamos iš licencijuotų įmonių, turinčių atitinkamą atsinaujinančių išteklių naudojimo kvalifikaciją. Proceso metu susidarantys teršalai yra medienos miltelių dulkės (difuzinės / kontroliuojamos), įrangos veikimo triukšmas ir nedidelis kiekis kietųjų atliekų priemaišų, susidarančių atrankoje.
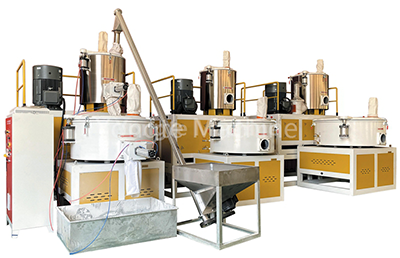
2.2.2 Ingredientų paruošimo ir maišymo procesas
Tiksliai paskirstykite žaliavas pagal sudėtį, po to atlikite šėrimo ir maišymo operacijas; greitas terminis maišymas naudoja savaiminės trinties šildymą, kad būtų skatinamas vienodas priedų sumaišymas su žaliavomis. Šio proceso metu susidarantys teršalai yra šie: nedideli dulkių kiekiai tiekimo metu, nemetano bendrų angliavandenilių pėdsakai maišymo metu ir įrangos triukšmas.
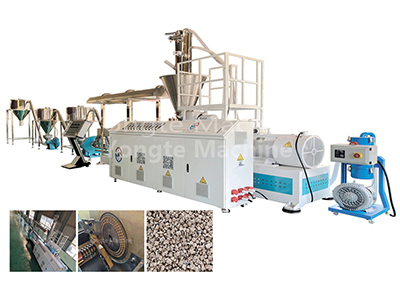
2.2.3 Medienos-plastiko kompozito granuliavimas
Iš anksto apdorotas ir tolygiai sumaišytas medienos ir plastiko mišinys tiekiamas į dviejų sraigčių granuliatorių, kuriame atliekami keli gamybos etapai – kaitinimas, lydymas, maišymas, ekstruzija, aušinimas oru ir smulkinimas, kad būtų pagamintos tolygiai paskirstytos specializuotos medienos plastiko granulės ir taip gaunama kvalifikuota žaliava tolesniam ekstruzijos formavimo etapui. Šiame procese temperatūra kontroliuojama žemiau polietileno skilimo temperatūros; vyksta tik fizinis lydymasis ir plastifikacija, nevyksta jokios cheminės reakcijos. Pagrindiniai išmetamųjų teršalų šaltiniai šiame etape yra: nedideli dulkių kiekiai tiekiant medžiagas, nedideli angliavandenilių, kurie nėra metanas, kiekis, susidarantis granuliatoriaus kaitinimo ir lydymosi fazės metu, ir mechaninis triukšmas, atsirandantis dėl įrangos veikimo. Visas procesas vyksta uždaros sistemos sąlygomis, iš tiekimo ir išleidimo angų išeina tik nedideli vandens garų kiekiai; yra įrengta speciali dujų surinkimo sistema šiems išbėgusiems vandens garams surinkti ir apdoroti.
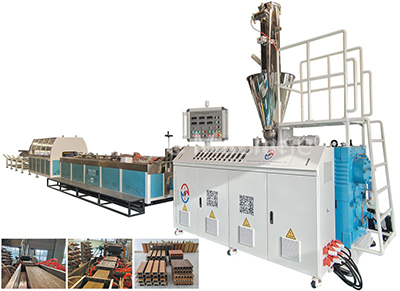
2.2.4 Ekstruzijos formavimo procesas
Mišinio medžiaga tiekiama į ekstruderį, kur ji lydosi ir plastifikuojama žemoje temperatūroje (160–190°C temperatūroje), nevykstant pirolizės reakcijų. Tada jis išspaudžiamas per pagal užsakymą sukurtą štampą, atšaldomas ir formuojamas naudojant vandens cirkuliacijos sistemą, o vėliau tempiamas ir pjaustomas, kad būtų pagaminti profilio ruošiniai, atitinkantys nurodytus sudėtinius reikalavimus. Susidariusios pjovimo atliekos surenkamos uždaroje vakuuminėje sistemoje ir gali būti tiesiogiai perdirbamos gaminant medienos plastiko gaminius. Temperatūra šiame procese kontroliuojama žemiau polietileno skilimo temperatūros; taigi vyksta tik fizinis lydymasis ir plastifikacija, nevykstant jokių cheminių reakcijų. Todėl vieninteliai išmetamųjų teršalų šaltiniai yra: nedideli bendrų angliavandenilių be metano kiekiai, susidarantys dėl terminio priedų išsiskyrimo ekstruzinio lydymosi stadijoje; nežymus nuotekų išleidimas iš vandens cirkuliacinės aušinimo sistemos, apsiribojantis tik nedideliais garavimo nuostoliais; ir mechaninis triukšmas, atsirandantis dėl įrangos veikimo.
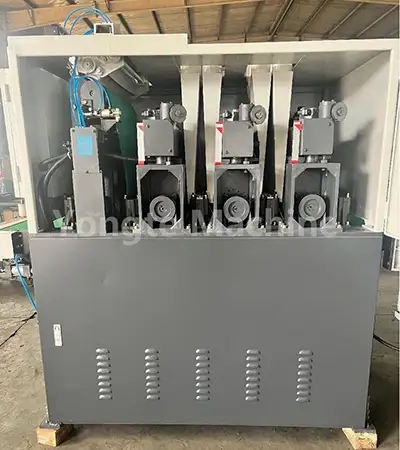
2.2.5 Poliravimo procesas
Formuojamų profilių paviršiai šlifuojami ir poliruojami, kad būtų patobulinta gaminio išvaizda; susidariusios šlifavimo drožlės surenkamos sandariu dulkių siurbliu ir gali būti tiesiogiai perdirbamos medžio ir plastiko kompozitams gaminti. Šio proceso metu susidarantys teršalai yra: nedidelis medienos ir plastiko kompozito dulkių kiekis, įrangos triukšmas ir apdirbimo likučiai (visi jie yra visiškai perdirbami ir pakartotinai naudojami).
2.2.6 Pakavimo proceso patikrinimas
Tikrinama gatavų gaminių išvaizda, matmenys ir eksploatacinės savybės; reikalavimus atitinkantys produktai supakuojami ir saugomi, o neatitinkantys gaminiai vienodai susmulkinami pakartotiniam naudojimui. Šis procesas praktiškai nesukelia teršalų.
3. Bendro taršos susidarymo proceso apibendrinimas
3.1 Išmetamųjų dujų teršalai
G1: kietosios dalelės (dulkės), susidarančios ruošiant medžiagą, pirminį žaliavų apdorojimą ir šlifavimo procesus;
G2: bendras ne metano angliavandenilių (LOJ), susidarančių ekstruzijos formavimo procese, kiekis;
G3: nedideli vandens garų kiekiai ir organinių išmetamųjų dujų pėdsakai medienos ir plastiko kompozito apdorojimo etape.
3.2 Nuotekų teršalai
W1: Vakuuminis recirkuliacinis aušinimo vanduo ekstruziniam formavimui (pirmiausia dėl garavimo nuostolių; tik nedidelė dalis periodiškai pakeičiama ir išleidžiama);
W2: Dirbtuvių grindų valymo nuotekos;
W3: Darbuotojų buitinės nuotekos. The industrial wastewater contains no heavy metals or high concentrations of organic pollutants, and its water quality is simple.
3.3 Triukšmo teršalai
Jį daugiausia sudaro mechaninis triukšmas, atsirandantis dirbant tokiai įrangai kaip medienos miltelių malūnai, greitaeigiai maišytuvai, sudėtiniai granuliatoriai, ekstruderiai, pjovimo staklės, šlifavimo mašinos, trupintuvai, ventiliatoriai ir vandens siurbliai.
3.4 kietosios atliekos
Bendrosios kietosios atliekos: priemaišos iš žaliavų sijojimo, atliekų surinkimo maišeliai;
Pavojingos kietosios atliekos: panaudota variklinė alyva, susidaranti atliekant įrangos techninę priežiūrą, ir panaudota aktyvuota anglis apdorojant išmetamąsias dujas;
Gyvenamosios atliekos: darbuotojų kasdien susidarančios buitinės atliekos;
Visas gamybos laužas ir reikalavimų neatitinkantys produktai yra visiškai perdirbami gamykloje, o kietosios pramoninės atliekos neišleidžiamos į išorę.
4. Medžiagų balansas ir teršalų apskaita
4.1 Pagrindiniai medžiagų balanso taškai
Visą šio projekto gamybos procesą sudaro tik fizinis apdorojimas, dėl kurio nėra nuostolių ar atliekų. Žaliavos sąnaudos yra lygios gatavo produkto produkcijai, pridėjus nežymius išmetamųjų dujų nuostolius ir kietųjų atliekų priemaišų nuostolius; visos atraižos yra 100 % perdirbtos, todėl pasiekiamas visapusiškas ≥99 % medžiagų panaudojimo lygis ir aukštas švarios gamybos našumo lygis.
4.2 Teršalų susidarymo ir emisijos charakteristikos
1、Atliekos dujos: dulkių išmetimo šaltiniai yra labai koncentruoti; jas galima efektyviai apdoroti naudojant uždarą surinkimą kartu su filtravimu maiše. LOJ susidaro mažos koncentracijos, neišskiriant nemalonaus kvapo ar toksiškų/pavojingų išmetimų; po apdorojimo aktyvintosios anglies adsorbcijos arba katalizinės oksidacijos būdu, jie gali būti stabiliai išleidžiami pagal norminius standartus.
2、Nuotekos: gamybos nuotekos turi mažą srautą, paprastą sudėtį ir didelį perdirbimo greitį; nėra nuolatinio nuotekų išleidimo. Buitinės nuotekos prieš prijungiamos prie komunalinių nuotekų vamzdynų yra iš anksto išvalomos.
3、Noise: Noise sources are concentrated within the workshop; pritaikius pastato garso izoliaciją, įrenginių vibracijos mažinimą ir atstumo slopinimą, triukšmo lygis prie įrenginio ribos atitinka emisijos standartus.
4, kietosios atliekos: visos kietosios atliekos yra rūšiuojamos ir surenkamos bei šalinamos pagal norminius standartus; Pavojingos atliekos tvarkomos viso proceso apskaitoje ir jas šalina įgalioti licencijuoti subjektai, užtikrindami, kad nekiltų neteisėto kietųjų atliekų išmetimo ar netinkamo šalinimo pavojaus.
5. Išvados ir rekomendacijos
5.1 Poveikio aplinkai vertinimo išvados
Šis projektas atitinka nacionalinę pramonės politiką; jos vietos pasirinkimas atitinka regioninį planavimą; įgyvendinus įvairias šioje ataskaitoje siūlomas taršos prevencijos ir kontrolės priemones, visų tipų teršalų išmetimas nuosekliai atitiks galiojančius standartus; rizika aplinkai išlieka kontroliuojama; ir aplinkos apsaugos požiūriu projektas yra įmanomas.
5.2 Rekomendacijos
1. Perdirbtų PE žaliavų tiekimas yra griežtai kontroliuojamas; žaliavos bandymų ataskaitos tvarkomos nuolat, o gamykloje griežtai draudžiama naudoti reikalavimų neatitinkančias plastiko atliekas.
2. Patobulinkite ekstruzijos ir maišymo cechų sandarumą, kad būtų užtikrintas efektyvus išmetamųjų dujų surinkimas, ir reguliariai pakeiskite aktyvintąją anglį.
3. Vykdyti reguliarų aplinkos monitoringą ir tvarkyti naujausius aplinkos apsaugos įrašus;
4. Gaminio aplinkosaugos teiginiai ir aplinkosaugos deklaracijos turi atitikti trečiųjų šalių bandymų ataskaitas; melagingi aplinkosaugos teiginiai yra griežtai draudžiami.
Susijusios naujienos
- Guminių drėkinimo vamzdžių pranašumai prieš tradicinius drėkinimo vamzdžius
- Ar „Yongte“ gali teikti „iki raktų“ projekto paslaugą WPC paklotų gamyklai?
- 200x50 mm perdirbto kieto plastiko medienos staklės sėkmingai išbandytos
- Sėkmingai išbandyta „Yongte WPC“ kolonėlių gamybos mašina su koekstruzija
- Kaip plastikinės plėvelės atliekas galima panaudoti medienos ir plastiko kompozito (WPC) gaminiams gaminti?
- WPC ekstruzijos mašinos temperatūros nustatymas
Palikite man žinutę