Kaip išspręsti WPC durų rėmo putojimo gedimo problemą?
Gaminant medinių-plastikinių durų staktas, daugelis gamyklų susiduria su per didelio staktų tankio problema; net ir naudojant pakankamą kiekį putojančios medžiagos, produktas nesuputoja arba tinkamai plečiasi.
Dėl šios problemos gali padidėti gaminio kainos, gali padidėti standartinės mechaninės savybės arba neatitikti pristatymo reikalavimų. Dėl to daugelis gamybos darbuotojų gali aklai koreguoti proceso parametrus, niekada nenustatydami pagrindinės priežasties. Toliau apžvelgsime išsamų trikčių šalinimo metodą didėjančia sudėtingumo tvarka, kad galėtumėte greitai nustatyti problemos šaltinį. Pradėkime nuo paprasčiausio aspekto, kurį reikia ištirti, būtent nuo žaliavų ir formulavimo etapo, nes tai dažnai yra dažniausias tokių problemų šaltinis.
Pirmenybinio sprendimo reiškinys:
① Formuota dalis visiškai nesiplečia → Nepakankamas putojančio agento skilimas / Žema temperatūra / Nepakankamas lydymosi stiprumas
② Mašinos galvutėje jau susidarė vidinis putplastis; išstumiant formą, medžiaga susitraukia ir neputoja → Išankstinis putojimas (vidinio slėgio sumažinimas – dažniausia priežastis)
I. Žaliavos ir receptas
1. Putojimo sistema
· Nepakankamas kintamosios srovės putojančio agento dozavimas arba putojimo aktyvatoriaus (pvz., cinko oksido) nebuvimas; Nepakankamas kintamosios srovės aktyvavimas arba nevisiškas skilimas lemia, kad dujos neišsiskiria. Sureguliuokite pridedant 0,1–0,3 dalių vienam naudojimui; nepridėkite per daug iš karto, kad išvengtumėte burbulo plyšimo ar tarpusavio sujungimo.
· Nepakankamas putojimo agentas (lydymosi stipriklis): jei lydymosi stiprumas yra per mažas, dujos negali būti efektyviai sulaikomos ir išbėga tiesiogiai, todėl trūksta tinkamo putojimo. Atitinkamai padidinkite putojančio agento kiekį, kad ląstelės struktūra galėtų atlaikyti slėgį nesutrūkdama.
2. Tepimo disbalansas (aukšto dažnio priežastis)
✅ Per didelis vidinis slydimas (pvz., dėl stearino rūgšties): jei plastifikacija vyksta per greitai, mašinoje per anksti susidaro putos, o slėgis išsiskiria per anksti, užkertant kelią tolesniam išsiplėtimui po pelėsių išstūmimo; sumažinti vidinį slydimą.
✅ Per didelis išorinis slydimas (PE vaškas / OPE vaškas): per mažas lydalo klampumas, neleidžiantis veiksmingai įsiskverbti į putojančias dujas; tinkamai sumažinti išorinį slydimą.
✅ Nepakankamas tepimas: Prasta plastifikacija, netinkamas putojančios medžiagos skaidymas, silpnas putojimo poveikis
3. Per didelis užpildo kiekis – kai medienos miltelių, kalcio karbonato ar perdirbtos medžiagos proporcijos yra per didelės, standūs užpildai gali išstumti dervą, dėl to sumažėja lydalo elastingumas ir neleidžiama dujoms plėstis. Bendras užpildo kiekis turi būti atitinkamame diapazone; perdirbtų medžiagų kiekis neturi viršyti 30 %. Medienos miltelių drėgnis turi būti ≤ 2 % – viršijus šią ribą gali sutrikti putojimo procesas ir atsirasti tuščiavidurių defektų.
4. Nepakankamas stabilizatoriaus kiekis / prasta kokybė: vietinis perkaitimas arba priešlaikinis putojančio agento skilimas, dėl kurio, atsilaisvinus pelėsiui, neputoja; pasirinkti tinkamą kalcio-cinko/švino druskos stabilizavimo sistemą, kad būtų užtikrintas pakankamai platus terminio stabilumo langas.
II. Ekstruzijos proceso parametrų derinimas
1. Temperatūros profilis (Raktas: neleiskite priešlaikiniam putojimui tiekimo etape; sulygiuokite plastifikavimo etapą su kintamosios srovės skilimo langeliu)
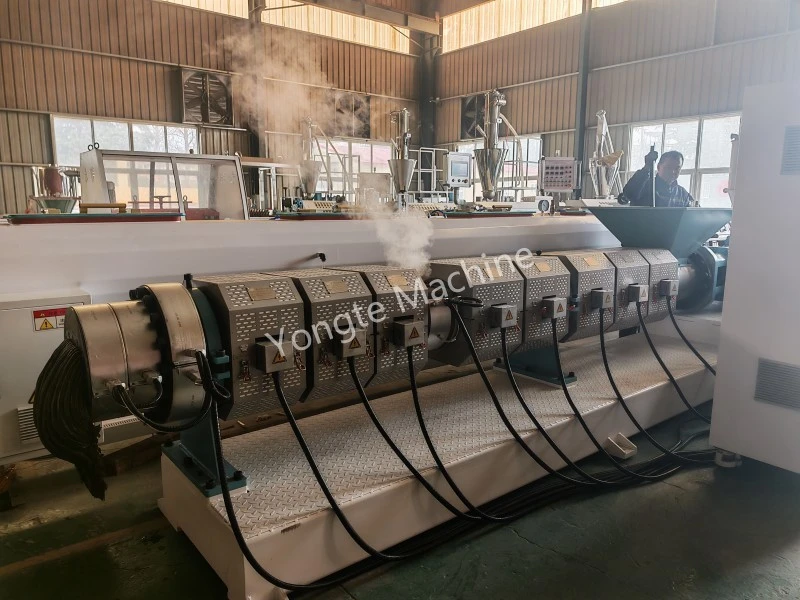
· Pakrovimo zona: 140–155°C (žema temperatūra – apsaugo nuo ankstyvo putojimo)
· Plastifikavimo / suspaudimo stadija: 165–175 °C (pirminis kintamosios srovės skilimo diapazonas)
· Matavimo diapazonas: 170–178°C
· Kombinuota šerdis: šiek tiek sumažinta temperatūra (160–165°C) – apsaugo nuo vidinio putojimo
· Antgalis: pastatytas šiek tiek žemiau užpakalinės cilindro dalies, kad būtų išvengta priešlaikinio putojimo formos ertmėje.
Derinimo principas:
· Žema bendra temperatūra → Nevisiškas putojančio agento skilimas: Atlikite bandomąjį paleidimą, padidindami temperatūrą +5°C plastifikavimo etape.
· Aukšta temperatūra maišymo šerdyje / pūstuvo galvutėje → Ankstyvas vidinio slėgio sumažinimas ir putojimas: sumažinkite temperatūrą pūstuvo galvutėje ir maišymo šerdyje.
2. Slėgis, sukimosi greitis, padavimas, trauka
1. Nepakankamas galvos slėgis: kai slėgis yra nepakankamas, jis neleidžia susidaryti slėgio skirtumui tarp štampai priekinio ir galinio paviršių, todėl burbuliukai sunkiai formuojasi; apsvarstykite galimybę šiek tiek padidinti pagrindinės mašinos sukimosi greitį arba padidinti padavimo greitį, kad padidėtų lydalo slėgis (venkite jo nustatyti per aukštai, kad išvengtumėte perkaitimo dėl šlyties).
2. Per didelis mašinos greitis: staigus šlyties karščio padidėjimas sukelia priešlaikinį putojimą; Mažas mašinos greitis: dėl nepakankamo plastifikavimo susidaro silpnas putplastis.
3. Per didelis tempimo greitis: medžiaga priverstinai ištempiama, kol ji visiškai nesuputo, kai išeina iš formos, todėl ląstelės struktūra subyrės → Atitinkamai sumažinkite tempimo greitį, kad medžiaga turėtų pakankamai laiko laisvai putoti.
4. Išmetimo vakuumas: jei vakuumas yra per didelis, jis tiesiogiai pašalins putojančias dujas, neleisdamas tinkamai putoti; tinkamai sumažinkite išmetamųjų dujų vakuumo lygį, pašalindami bet kokias medžiagų sankaupas ar užsikimšimus išmetimo angoje.
III. Formavimo ir formavimo sistema
1. Jei matricos srauto kanalo konstrukcija yra netinkama arba varža per maža, negalima nustatyti vidinio matricos slėgio; tokiais atvejais patikrinkite štampai skirtą tarpą ir droselio briaunas bei atitinkamai padidinkite vidinį štampo atsparumą, kad susidarytų stabilus lydymosi slėgis.
2. Atstumas tarp štampo ir formavimo štampelio yra per mažas: medžiaga patenka į formavimo ir aušinimo stadiją dar nesuputojusi, taip slopinant putojimą – todėl saikingai padidinkite laisvo putojimo sekciją.
3. Per didelis reguliavimo vakuumas arba per didelė aušinimo vandens temperatūra: greitas lydalo aušinimas ir užšalimas neleidžia susidaryti poroms; sumažinkite reguliavimo vakuumą ir atitinkamai padidinkite vandens temperatūrą.
IV. Standartinis žingsnis po žingsnio derinimo procesas (vienu metu koreguokite tik vieną parametrą, kad palengvintumėte problemos lokalizaciją)
1. Mėginių ėmimo stebėjimas: nustatykite, ar medžiagos juostelė plečiasi tuo metu, kai ji išeina iš formos, ar ji tampa standi ir nepakitusi.
2. Žaliavos patikra: medienos miltelių drėgmės kiekis, sudėties priedų santykis ir perdirbtų medžiagų pridėjimo greitis
3. Tikslus temperatūros reguliavimas: pirmenybę teikite plastifikavimo sekcijos ir maišymo šerdies temperatūrų reguliavimui.
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika