Kaip atlaisvinti įstrigusį WPC lygiagretaus dviejų sraigtų ekstruderio varžtą?
Išsamūs WPC lygiagretaus dvigubo sraigto ekstruderio įstrigo varžto atlaisvinimo veiksmai ir metodai rankiniu būdu sukant movą.
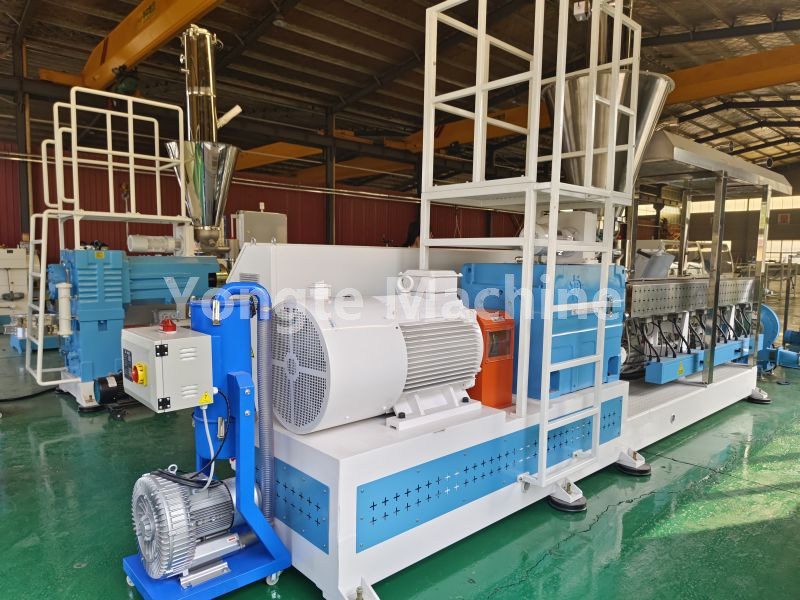
Saugos sąlyga: Visa mašina turi būti išjungta ir užrakinta; griežtai draudžiama staigiai paleisti pagrindinį įrenginį, kad būtų galima priverstinai įsukti varžtą. PE medienos plastiko medžiagoje yra medienos miltelių; po aušinimo medžiaga turi didelį kietumą ir didelę varžto suspaudimo jėgą. Bendras statinės ilgis 3 metrai; todėl šildymo ir izoliacijos laikas turėtų būti ilgesnis nei reikalingas kompaktiško tipo mašinos statinei.
I. Rekomenduojami kepimo temperatūros parametrai (pageidautina šaltų medžiagų užstrigimo scenarijuose)
PEWPC normali darbo temperatūra: 170–190°C; Kepimo šildymo nustatyta temperatūra: 205–215°C
⚠ Maksimali temperatūra ilgą laiką neturi viršyti 220°C; kai medienos milteliai veikiami aukštesnėje nei 220°C temperatūroje, jie labai linkę koksuoti ir karbonizuotis, todėl susidariusius gabalėlius pašalinti daug sunkiau.
3 metrų statinės zonos šildymo valdymas (paprastai padalintas į 5–6 zonas)
1 zona (šėrimo skyrius): 210–215°C [Didelės užstrigimo rizikos zona; teikti pirmenybę šildymui]
2 zona: 205210°C
3 zona: 205210°C
4 zona: 200–205°C
5 zona (lydymosi transportavimas): 200–205 °C – purkštuko / flanšo zona: 200–205 °C
Šildykite ne tik galinę dalį! Didžioji dauguma PE medienos ir plastiko medžiagų problemų kyla pirmoje 12 metrų cilindro dalyje.
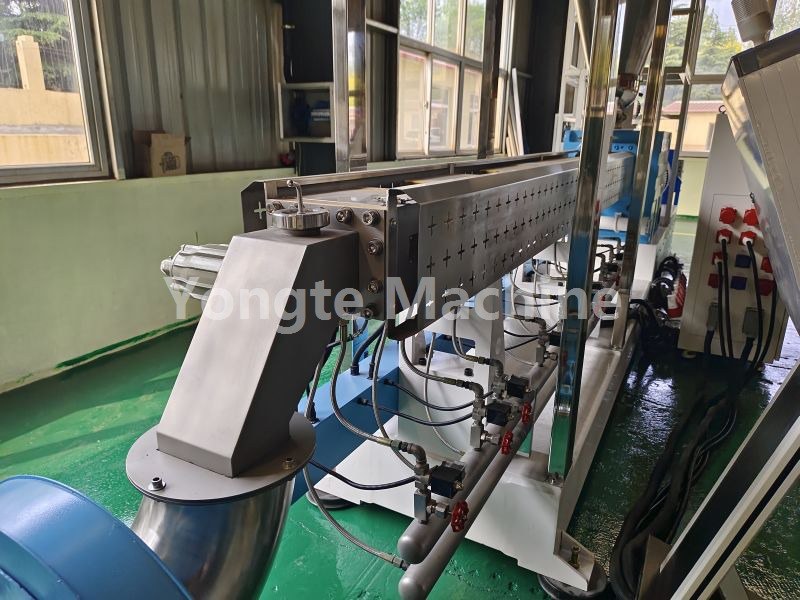
II. Šilumos izoliacija ir sukimosi seka (specialiai 3 metrų ilgio cilindriniams indams)
1. Kai temperatūra pasiekia nustatytą vertę, palaikykite ją mažiausiai 90 minučių prieš tęsdami;
2. Kas 2530 minučių sistema patirs maitinimo išjungimo įvykį; rankiniu būdu įjunkite vairo jungtį (į priekį/atgal).
· Leiskite šiek tiek pasukti pirmyn ir atgal: sustabdykite tolesnį šildymą! Nedidinkite temperatūros daugiau; pakartotinai pakeiskite disko ir varžto sukimąsi;
· Nejudinkite: tęskite izoliaciją dar 60 minučių; bendras kepimo laikas neturi viršyti 3 valandų.
Jei po kepimo ilgiau nei 3 valandas maistas vis tiek neiškepa, toliau kaitinant sudegins tik medienos miltelius; tokiu atveju nustokite šildyti ir pasiruoškite išardyti mašiną, kad nuimtumėte varžtą.
Sukimo technika: Sukite būgną pirmyn ir atgal nedideliu kampu; vengti taikyti jėgą viena kryptimi. Kai tik medžiaga pradeda laisvėti, palaipsniui didinkite sukimosi kampą, kad sutraiškytų sukietėjusią medžiagą.
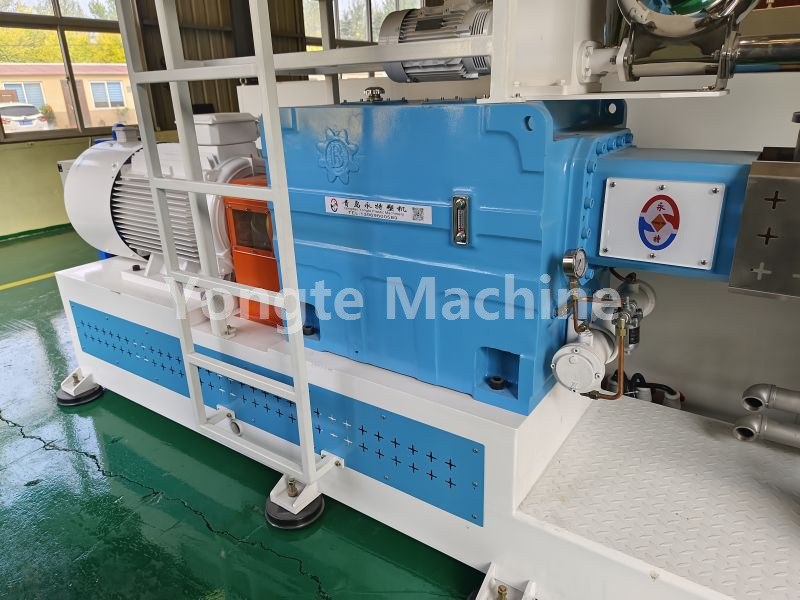
III. Įrenginys atsilaisvina po šildymo; Įrenginio atkūrimo įjungus procedūrą
1. Kai variklis sukasi sklandžiai be pasipriešinimo, uždėkite movos dangtelį;
2. Mažo greičio tuščiosios eigos impulsas 35 sekundes; stebėti pagrindinio įrenginio tuščiosios eigos srovę;
3. Kai tuščiosios eigos srovė grįš į normalią, pirmiausia tiekiama gryna PE valymo medžiaga; netieskite medienos ir plastiko kompozito medžiagos tiesiai į ekstruzijos statinę – pirmiausia pašalinkite seną medžiagą iš mažo greičio ekstruzijos statinės.
4. Kai išmetimo srovė bus švari, be kietų gumulėlių ar juodų dėmių, palaipsniui grįžkite prie PEWPC gamybos medžiagos tiekimo, palaipsniui didindami sukimosi greitį ir padavimo greitį.
IV. Šildymo gedimas Išmontavimo ir valymo procedūra
1. Įkaitinkite iki maždaug 200°C; nuimkite antgalį ir pereinamąjį flanšą, tada išvalykite priekinę išleidimo angą;
2. Naudokite pailgintą stūmoklio strypą priekiniame statinės gale, kad sukietėjusią medžiagą išstumtumėte išilgai varžto strypo;
3. Jei prietaisas nejuda, atsukite du varžtus ir po sekciją išvalykite sukietėjusio aušinimo likučio (PE-medžio-plastiko kompozito) srieginius griovelius;
4. Atidžiai patikrinkite tarpą tarp dviejų varžtų ir patikrinkite, ar ant cilindro vidinės sienelės nėra pašalinių metalo dalelių;
Jei kortelės užstrigimo taškas nuolat atsiranda toje pačioje padėtyje, labai tikėtina, kad tai dėl geležies drožlių ar kitų pašalinių objektų; jie turi būti identifikuoti, priešingu atveju nedelsdami paleiskite įrenginį iš naujo ir vėl įdėkite kortelę.
Susijusios naujienos
- Guminių drėkinimo vamzdžių pranašumai prieš tradicinius drėkinimo vamzdžius
- Ar „Yongte“ gali teikti „iki raktų“ projekto paslaugą WPC paklotų gamyklai?
- 200x50 mm perdirbto kieto plastiko medienos staklės sėkmingai išbandytos
- Sėkmingai išbandyta „Yongte WPC“ kolonėlių gamybos mašina su koekstruzija
- Kaip plastikinės plėvelės atliekas galima panaudoti medienos ir plastiko kompozito (WPC) gaminiams gaminti?
- WPC ekstruzijos mašinos temperatūros nustatymas
Palikite man žinutę