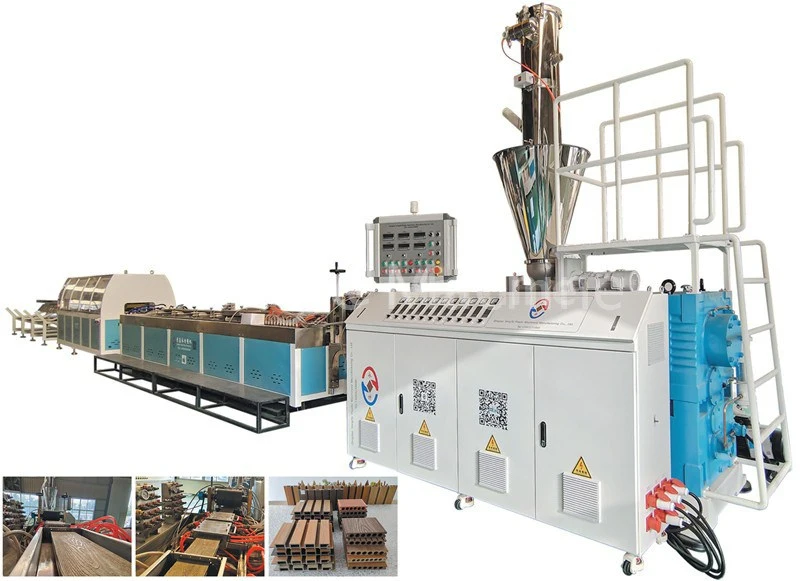
WPC ekstruzijos mašinos temperatūros nustatymas
PE medienos ir plastiko kompozito (HDPE + medienos milteliai) ekstruzijos temperatūros kreivė
Taikomi scenarijai: PE ir medienos miltelių kompozito gamybos linijos (plokščias dviejų sraigtų granuliavimas → kūginis dviejų sraigčių / vieno sraigto ekstruzinis formavimas); PE-medžio plastiko kompozitų atveju pagrindiniai rūpesčiai yra vietinis perkaitimas, drėgmės kiekis ir medienos miltelių karbonizacija; todėl geriausia, kad maksimali medžiagos temperatūra neviršytų 185 °C. Dviejų etapų procese lygiagreti dviejų sraigtų granuliavimo stadija užtikrina kruopštų maišymą, plastifikavimą ir vienodų granulių susidarymą iš HDPE ir medienos miltelių; vėliau profilio formavimas atliekamas naudojant kūginį dvisraigtį arba vieno sraigtinį ekstruderį. Šis segmentuotas apdorojimo metodas leidžia nepriklausomai valdyti temperatūrą kiekviename etape, taip sumažinant vietinio perkaitimo riziką. PE-medžio plastiko kompozitai yra labai jautrūs apdorojimo sąlygoms; ypatingas dėmesys turi būti skiriamas per didelėms vietinėms temperatūroms statinėje ar štampelyje, žaliavose likusiai drėgmei ir medienos miltelių karbonizacijai aukštoje temperatūroje. Dėl tokių problemų ant gaminio paviršiaus gali susidaryti apdegimo dėmės, pakisti spalva ar net pablogėti mechaninės savybės. Todėl faktinėje gamyboje medžiagos temperatūra turi būti griežtai kontroliuojama, o maksimali temperatūra, pageidautina, neviršija 185 °C.
I. PE-WPC ekstruzijos temperatūros kreivė (granuliavimo etapas + profilio formavimo etapas)
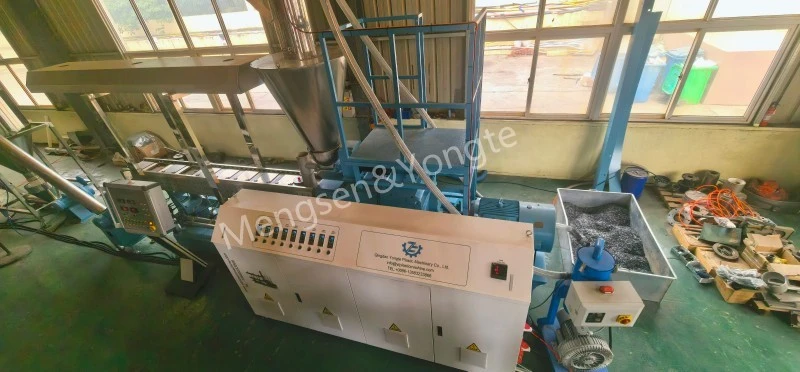
① Lygiagretus dvigubas granuliavimas (PE medienos granuliavimas, lygiagretus dvigubas ta pačia kryptimi)
Faktinėje gamyboje temperatūra turėtų būti tiksliai sureguliuota atsižvelgiant į žaliavos parametrus, tokius kaip medienos miltelių kiekis, tinklelio dydis ir HDPE lydalo srauto indeksas: kuo didesnis medienos miltelių pridėjimo santykis, tuo didesnis apdorojimo sunkumas, todėl reikia atidžiau stebėti temperatūros stabilumą plastifikavimo etape, kad būtų išvengta vietinio šilumos kaupimosi; kai medienos miltelių tinklelio dydis yra smulkesnis, padidėja savitasis paviršiaus plotas, todėl padidėja karbonizacijos tikimybė, todėl homogenizacijos stadijoje reikia atitinkamai sumažinti temperatūros diapazoną. Be to, vandens tiekimo kontrolė plokščiojo dvigubo granuliavimo etape turi būti įgyvendinta nuo žaliavos paruošiamojo apdorojimo fazės; medienos milteliams patekus į augalą, turi būti ištirtas jo drėgnumas, o jeigu jis viršija 5 proc., atliekamas džiovinimo apdorojimas; kitu atveju drėgmė, patenkanti į ekstruderio cilindrą, esant aukštai temperatūrai gali susidaryti garų burbuliukus, o tai gali pakenkti granuliacijos tolygumui ir sukelti vidinių porų defektų galutiniuose ekstruziniuose gaminiuose vėlesnio ekstruzinio formavimo metu.
Cilindro ilgis nuo padavimo angos iki galvutės, už °C
|
sektoriuje |
1 zona (papildymas) |
2 zona |
3 zona |
4-6 zona |
7-8 zona |
9 zona |
Mirk galva |
|
nustatymą |
145-155 ℃ |
155-165 ℃ |
160-170 ℃ |
165-172 ℃ |
168-175 ℃ |
170-178 ℃ |
172-178 ℃ |
pagrindiniai punktai:
· Nestatykite padavimo sekcijos per aukštai, kad medienos milteliai per anksti nesuminkštėtų ir nepriliptų prie varžto strypo, nes tai gali sukelti tiltelį arba strypų įsipainiojimą.
· 3–5 zonos sudaro pirminę maišymo sekciją, kurioje temperatūra palaipsniui didinama;
· Šiek tiek nuleiskite purkštuko galvutę, kad sumažintumėte temperatūros kilimą lydalo šlyties zonoje;
· Lydymosi temperatūra ilgą laiką neturi viršyti 185 °C; kitu atveju medienos pluoštai greitai karbonizuojasi, dėl to atsiras juodos dėmės ir aštrus tabako kvapas.
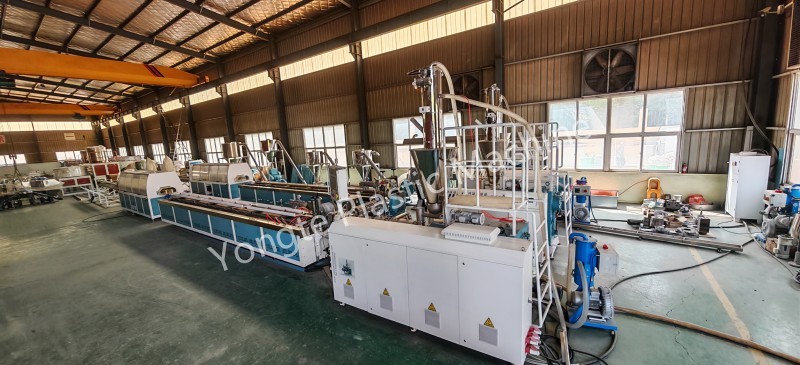
② Formavimo staklės (kūginis dvigubas sraigtas SJSZ arba vieno sraigtas, skirtas paklotų / profilių išspaudimui naudojant medžio-plastiko granules)
Kūginis dviejų varžtų ekstruderis Temperatūros parametrų lentelė
|
parametro tipas |
Pakrovimo sekcija (vienetas: °C) |
Suspaudimo diapazonas (vienetas: °C) |
Išmetimo sekcija (vienetas: °C) |
Matavimo diapazonas (vienetas: °C) |
Galvos temperatūra (vienetas: °C) |
Formos temperatūra (vienetas: °C) |
Išmatuota lydymosi temperatūra (vienetas: °C) |
|
Nustatykite temperatūrą |
140-150 |
150 ~ 162 |
158 ~ 168 |
162 ~ 172 |
165 ~ 173 |
168 ~ 175 |
170-180 |
Vieno sraigto ekstruzijos temperatūros parametrų lentelė (bendrai ekstruzinis paviršiaus sluoksnis / paprastas profilis)
|
Parametrų kategorija |
Pakrovimo sekcija (vienetas: °C) |
Suspaudimo diapazonas (vienetas: °C) |
Matavimo diapazonas (vienetas: °C) |
Galvos temperatūra (vienetas: °C) |
Formos temperatūra (vienetas: °C) |
|
nustatyta vertė |
135 ~ 145 |
148-160 |
158 ~ 168 |
162-170 |
165 ~ 172 |
✅ Temperatūros veikimo principai
1. Temperatūros nustatymas nėra lygus faktinei lydalo temperatūrai; norint atlikti faktinius lydalo temperatūros matavimus, būtina naudoti lydalo zondą. Dėl sraigtinės šlyties sukeliamos šilumos susidarymo, išmatuota lydalo temperatūra paprastai viršija nustatytą temperatūrą 5–12 °C.
2. Temperatūra išmetimo sekcijoje neturi būti nustatyta per aukšta. Šioje srityje dideliais kiekiais išsiskiria adsorbuoti vandens garai ir mažos molekulinės masės lakiosios medžiagos, esančios medienos milteliuose; jei temperatūra šioje zonoje yra per aukšta, dujos gali nepastoviai išeiti iš išlydytos medžiagos, o tai gali lengvai sukelti lydalo putojimą ir sukelti medienos miltelių paviršiaus terminį skilimą, dėl kurio susidaro karbonizacija.
3. Formos temperatūra turi būti šiek tiek aukštesnė nei temperatūra matavimo sekcijoje, kad būtų užtikrinta, jog išlydyta medžiaga, patekusi į formos ertmę, išlaikytų pakankamą takumą, taip palengvinant sklandų užpildymą ir formavimą bei sumažinant duobių defektų susidarymą gaminio paviršiuje dėl nepakankamo takumo; tačiau pelėsių temperatūra neturėtų būti per aukšta, nes per aukšta pelėsių temperatūra sumažintų išlydytos medžiagos paviršinio sluoksnio aušinimo greitį, dėl to medžiaga priliptų prie pelėsio paviršiaus (pelėsis priliptų) ir dėl to gali susikaupti medžiaga ir susidaryti apdegimo žymės tose vietose, kur medžiaga išlieka ilgą laiką.
Susijusios naujienos
- Guminių drėkinimo vamzdžių pranašumai prieš tradicinius drėkinimo vamzdžius
- Ar „Yongte“ gali teikti „iki raktų“ projekto paslaugą WPC paklotų gamyklai?
- 200x50 mm perdirbto kieto plastiko medienos staklės sėkmingai išbandytos
- Sėkmingai išbandyta „Yongte WPC“ kolonėlių gamybos mašina su koekstruzija
- Kaip plastikinės plėvelės atliekas galima panaudoti medienos ir plastiko kompozito (WPC) gaminiams gaminti?
- Naudojimas vandeniui pralaidžių guminių putų vamzdžiams
Palikite man žinutę