Sraigto staigaus lūžio priežastys veikiant WPC granuliatoriaus ekstruderiui
Sraigto staigaus lūžio priežastys veikiant WPC granuliatoriaus ekstruderiui
Staigaus lūžio priežastys veikiant lygiagrečiam dviejų varžtų srieginiam blokui (suspaudimo blokas / transportavimo blokas)
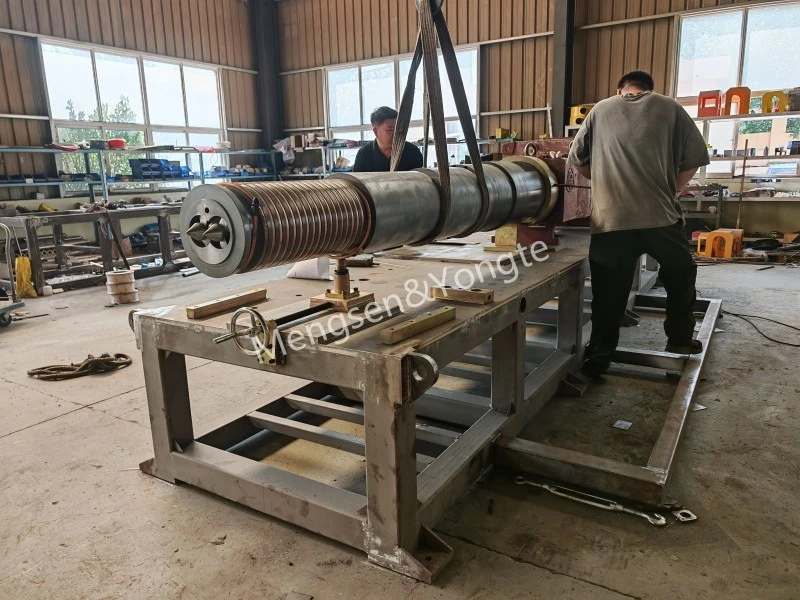
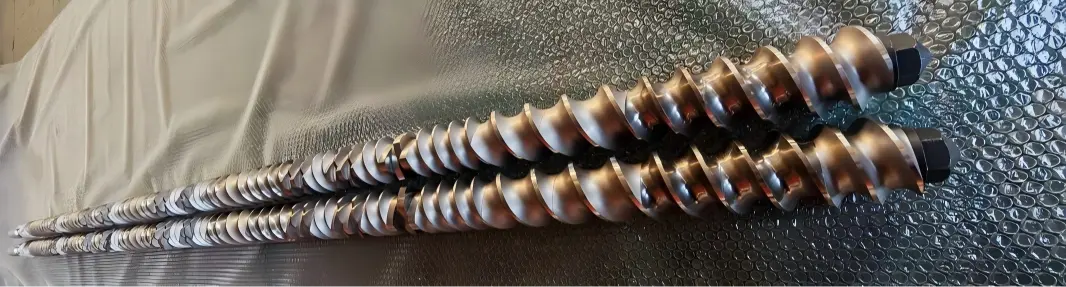
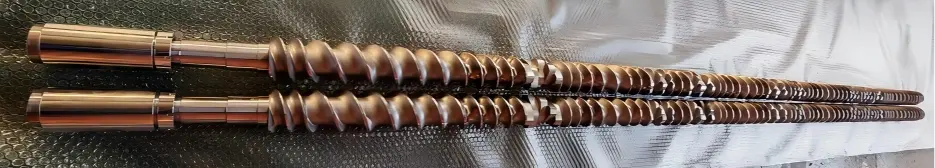
Yongte WPC granuliaciniame ekstruderyje yra lygiagretus dviejų sraigtų ekstruderis, kuriame varžtai susideda iš centrinio veleno ir modulinių srieginių blokų. Pasirinktos srieginių blokelių medžiagos yra WR4 arba WR7, kurios užtikrina puikų atsparumą dilimui ir korozijai; atitinkamai, varžtai pasižymi išskirtiniu patvarumu tokiomis eksploatavimo sąlygomis. Tačiau gamybos metu srieginiai blokai yra nuolat veikiami kombinuotų kirpimo, gniuždymo ir trinties įtempių. Jei šiuose procesuose atsiranda kokių nors nukrypimų, tai gali sukelti staigų srieginių blokų gedimą, dėl kurio tiesiogiai sustabdoma gamybos linija ir dėl to įmonė patiria didelių prastovų ir priežiūros išlaidų. Tolesniuose skyriuose sistemingai analizuojamos galimos lygiagrečių dviejų sraigtų ekstruderių srieginių blokų staigių lūžių priežastys.
WPC granuliatoriaus ekstruderio lygiagrečių dvigubo sraigto srieginių komponentų lūžis rodo trapų lūžio režimą; ją retai sukelia vienas veiksnys, pvz., momentinė perkrova, o veikiau dėl bendro medžiagų defektų, įtempių koncentracijos ir eksploatacinių smūginių apkrovų poveikio. Šios priežastys gali būti suskirstytos į keturias pagrindines kategorijas: pati medžiaga, apdirbimo ir surinkimo procesai, gamybos ir eksploatavimo sąlygos bei įrangos gedimai.
Skirtumai: lūžimas paprastai apima suskilusias dalis su trapiu lūžio paviršiumi ir be reikšmingos plastinės deformacijos; susidėvėjimas pasireiškia laipsnišku retėjimu; sukimo gedimas dažniausiai atsiranda viršijus leistiną varžto sukimo momento ribą.
1、 Medžiagų ir terminio apdorojimo defektai
1. Terminis apdorojimas nepavyko
Azotuotas sluoksnis yra per storas, todėl yra didelis trapumas; pagrindinei medžiagai trūksta pakankamai grūdinimo, paliekant liekamuosius vidinius įtempius; veikiant eksploatacinei šilumai, šie įtempimai išsiskiria, dėl to atsiranda tiesioginis lūžis;
Gesinimo plyšys: tuščiojo gesinimo proceso metu susidarė mikro įtrūkimai; šių įtrūkimų gamyklinės apžiūros metu neaptikta, tačiau eksploatacijos metu jie išplito, todėl įvyko momentinis lūžis.
2. Žaliavos įtraukimas, poringumas arba ertmės: kaltinių arba lietinių dalių vidiniai intarpai arba susitraukimo ertmės yra būdingi defektai. Esant normalioms eksploatavimo sąlygoms, įtempiai koncentruojasi šiose defektų vietose; dėl bet kokių svyravimų šie defektai gali akimirksniu plyšti.
3. Neteisingas medžiagos parinkimas: daug užpildų (stiklo pluošto, kalcio karbonato, suodžių) per klaidą buvo panaudota su įprastu nitritu plienu; didelio atsparumo korozijai formulė buvo pritaikyta karštuoju būdu apdorotam plienui be molibdeno, dėl kurio atsirado substrato erozija ir susidarė mikro įtrūkimai.
Yongte WPC granuliacinis ekstruderis turi aukštos kokybės varžtą ir statinę, todėl jis nepažeis dėl medžiagų ir terminio apdorojimo defektų. mūsų varžtų medžiaga yra WR4, WR4 yra didelio našumo dilimui atspari lydinio medžiaga, daugiausia naudojama pagrindinių pramoninės įrangos komponentų gamyboje, ypač dviejų sraigčių ekstruderiuose, maišymo komponentuose ir kitose srityse. Be to, WR4 gali dar labiau sustiprinti paviršiaus savybes, naudojant paviršiaus nitridavimą arba volframo karbido purškimo procesą, kad susidarytų 0,1–0,3 mm storio dilimui atsparus sluoksnis, kurio kietumas iki HV1200–1500, tinkamas žaliavų, kurių sudėtyje yra didelio kietumo užpildų (pvz., kvarco miltelių ir metalo miltelių), apdorojimui.
2、Mechaninis surinkimas ir konstrukcijų įtempių analizė
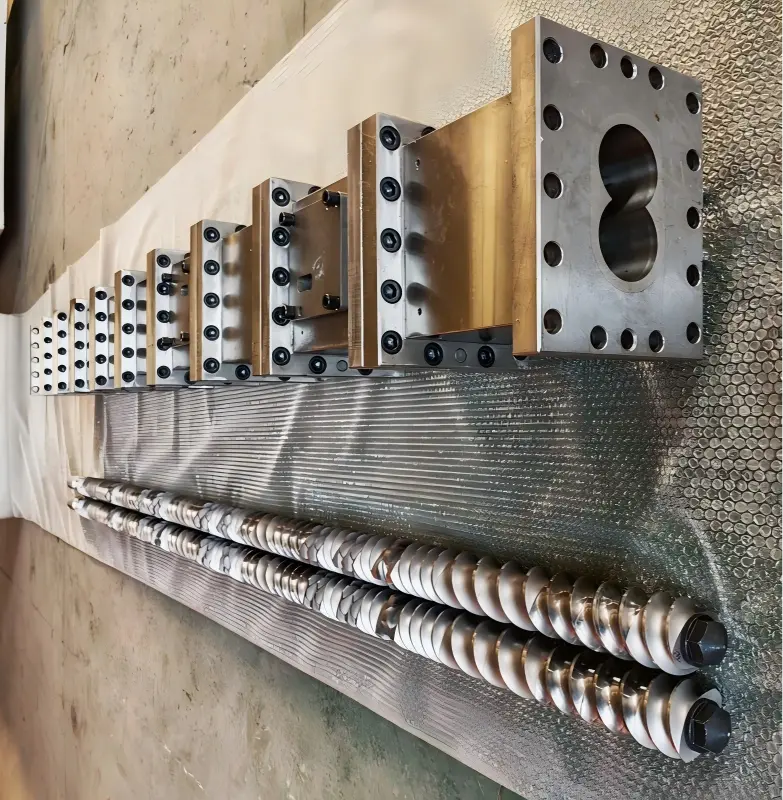
1. Per didelė ašinė išankstinė apkrova: srieginis blokas tvirtinamas fiksavimo veržle; jei išankstinė apkrova nustatyta per didelė, srieginis blokas nuolat veikiamas aukšto statinio slėgio; kaitinant, šiluminis plėtimosi efektas atsiranda ant šios būklės, todėl vidinis gniuždymo įtempis viršija medžiagos lūžio ribą.
Ašinis tarpas tarp dvigubų varžtų yra labai svarbus: jei tarpas yra per mažas, varžtai išsiplės dėl karščio, todėl srieginių blokų galiniai paviršiai susispaudžia ir lūžta.
2. Praktinio griovelio/vidinės skylės įtempių koncentracija: aštrūs kampai arba per mažos vidinės skylės griovelio įpjovos sudaro įtempių koncentracijos taškus; pernelyg tvirtas rakto prigludimas prie rakto griovelio gali sukelti mikro įtrūkimus, kurie toliau plinta.
3. Srieginis sujungimo paviršius yra nelygus arba jame yra pašalinių daiktų; galiniame paviršiuje gali būti įbrėžimų, geležies drožlių arba medžiagų nuolaužų; po surinkimo ant galinio paviršiaus atsiranda vietinis taškinis kontaktas, todėl darbo metu susidaro vietinis aukštas slėgis, dėl kurio kontaktinėse vietose gali atsirasti įtrūkimų.
4. Blogas varžtų išlygiavimas (neapvalumas tarp dviejų varžtų); movos arba guolio korpuso susidėvėjimas; per didelis koaksialumo nuokrypis tarp dviejų lygiagrečių varžtų; srieginiai blokai yra periodiškai veikiami kintamo lenkimo įtempio, dėl kurio atsiranda nuovargio lūžiai.
3 、 Proceso veikimo sąlygų poveikis (akimirkinis apkrovą sukeliantis lūžis)
1. Šaltas paleidimas / medžiagos užsikimšimas sukeltas sunkus paleidimas: Kai medžiaga cilindro viduje atvėsta ir kietėja, varžtas paleidžiamas priverstinai, todėl momentinis sukimo momentas gerokai viršija vardinį sukimo momentą; tai sukuria didžiulę smūgio apkrovą, kuri tiesiogiai sulaužo varžto bloką – tai dažniausiai pasitaikantis nelaimingas atsitikimas vietoje.
2. Į statinę patenkantys pašaliniai daiktai (pvz., kietmetaliniai daiktai); veržlės, tarpikliai, varžtų drožlės ar metaliniai įrankiai, patenkantys į bunkerį ir įstrigę tarp srieginio bloko ir cilindro, sukeldami trumpalaikį gniuždymo smūgį.
3. Vietinis perkaitimas ir staigūs šiluminio įtempio pokyčiai: vietinė temperatūra smarkiai pakyla, o vėliau greitai krenta; šis kintamasis terminis ciklas sukelia šiluminio smūgio įtrūkimus; ypač azotuotų komponentų, jų atsparumas šiluminiam smūgiui yra prastas.
4. Per didelis medžiagos užpildymas arba staigūs slėgio pokyčiai, staigus padavimo greičio padidėjimas arba užsikimšusi išmetimo anga gali sukelti galvos slėgį akimirksniu padidėti, todėl srieginis blokas gali veikti reikšmingas apskritimo ir ašies jėgas.
4. Nuovargio žalos kaupimasis (jau esantys paslėpti įtrūkimai, staigus atsiradimas)
Srieginis komponentas ilgą laiką yra veikiamas kintamo sukimo momento ir kintamo įtempimo, todėl jo paviršiuje palaipsniui plinta mikroįtrūkimai; šie pažeidimai nėra matomi plika akimi. Tačiau kai įtrūkimai pasiekia kritinį dydį, jie staiga išplinta be jokio išankstinio įspėjimo, todėl atrodo, kad „staiga sugenda“.
Greitas patikrinimo vietoje metodas (vizualinis lūžio paviršiaus patikrinimas)
· Plyšio paviršiuje yra senų įtrūkimų ir į apvalkalą panašus raštas: nuovargio lūžis (dėl ilgalaikio kintamo įtempio, o ne momentinio poveikio).
· Plokšti ir ryškūs skerspjūviai su trapiais grūdeliais: terminio apdorojimo sukeltas trapumas / įtrūkimai azotuotame sluoksnyje
· Lūžio paviršiuje matoma gniuždomoji deformacija ir metalo įbrėžimai; sukeltas svetimkūnio lūžis.
· Įtrūkimas atsiranda vidinėje skylės griovelio vietoje: rakto griovelio įtempių koncentracija
Atitinkamos prevencinės priemonės
1. Medžiagų įsigijimo patikra: atlikti kaltinių neardomuosius ir kietumo bandymus; tikrinti medžiagų kvalifikacijos ataskaitas; kontroliuoti nitriduotų komponentų azotinio sluoksnio gylį, kad nesusidarytų trapūs nitrinti sluoksniai.
2. Surinkimas: griežtai valdykite ašinę išankstinę apkrovą ir patikrinkite varžto koaksialumą; kruopščiai nuvalykite galinį paviršių ir suapvalinkite laiptelio kraštus.
3. Darbo eiga: Neįjunkite aušintuvo per prievartą; prieš naudodami pavarą įsitikinkite, kad užblokuota medžiaga būtų pakankamai įkaitinta, kad išsilydytų; sumontuokite bunkerio magnetą geležies šalinimui.
4. Kasdienė patikra: Stebėkite pagrindinio įrenginio sukimo momento ir galvos slėgio svyravimus; reguliariai tikrinkite traukos guolius, kad išvengtumėte ašinio poslinkio.
Susijusios naujienos
- Kiek formų reikia vienam durų staktų komplektui?
- Integruota anti-bridging padavimo sistema perdirbto plastiko ekstruzijai
- „Yongte“ gumos putplasčio mikroporinių nutekėjimo vamzdžių gamybos linija sėkmingai perduota Indijos klientui
- Guminių drėkinimo vamzdžių pranašumai prieš tradicinius drėkinimo vamzdžius
- Ar „Yongte“ gali teikti „iki raktų“ projekto paslaugą WPC paklotų gamyklai?
- 200x50 mm perdirbto kieto plastiko medienos staklės sėkmingai išbandytos
Palikite man žinutę
Nauji produktai




Naujienų rekomendacijos