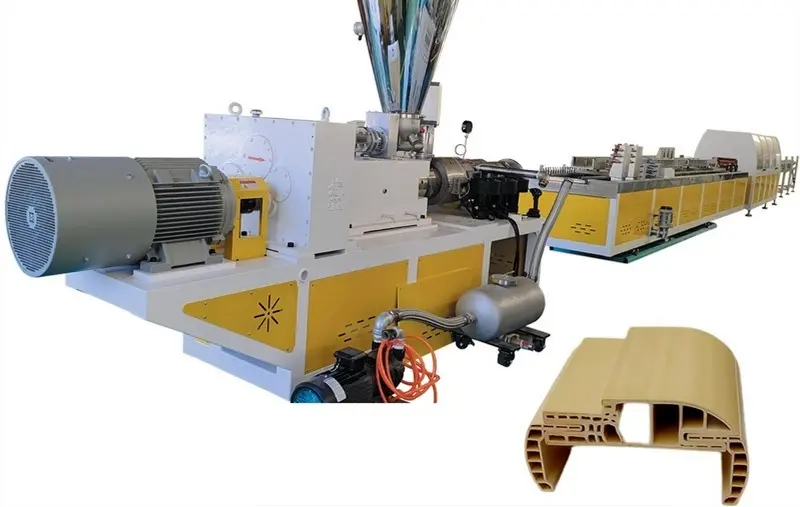
Išmontavimo ir surinkimo lygiagretus dvigubas varžtas WPC granuliavimo mašinai
SH75 Lygiagretus Dvigubo sraigto išmontavimo ir surinkimo vadovas
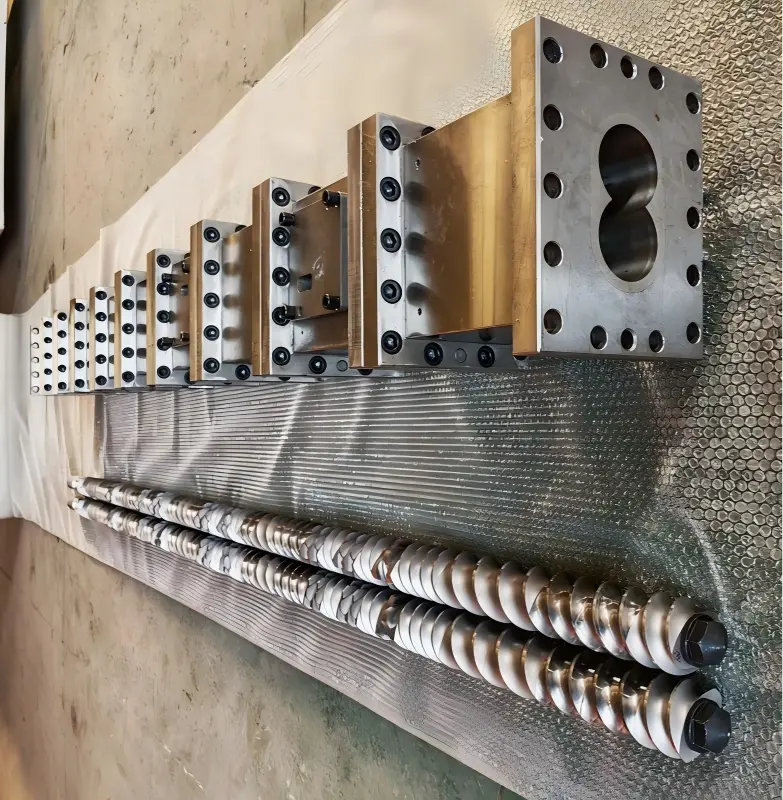
Jei WPC granuliavimo aparato eksploatavimo metu reikalinga techninė priežiūra dėl varžto ir cilindro mazgo susidėvėjimo, vartotojas turi išardyti ir vėl surinkti šiuos komponentus. Modulinės plokščios dviejų sraigtų mašinos SH75 išmontavimo ir surinkimo procedūros turi būti atliekamos griežtai laikantis nustatytų darbo procedūrų; visi šiose operacijose dalyvaujantys darbuotojai turėtų iš anksto susipažinti su eksploatavimo specifikacijomis ir imtis atitinkamų apsaugos priemonių, kad išvengtų nelaimingų atsitikimų ar įrangos gedimų, atsirandančių dėl netinkamo naudojimo. „Yongte“ inžinierių komandos pateiktas plokščias dviejų sraigtų mašinos išmontavimo ir surinkimo vadovas yra skirtas tik operatoriams.
Taikoma: Yongte WPC granuliavimo SH75 lygiagrečiam dvigubo sraigto ekstruderiui – statybinio bloko tipo lygiagrečiai dvigubo sraigtinio sriegio komponentams (transportavimo blokams, minkymo blokams, kirpimo blokams). Šie komponentai turi būti valdomi poromis, kai kairysis ir dešinysis varžtai turi būti tinkamai fazuoti, kad būtų užtikrintas teisingas fazių ryšys tarp dviejų varžtų surinkimo metu ir taip būtų išvengta komponentų trukdžių arba nenormalaus įrangos veikimo, kurį sukelia fazės nuokrypis.
Prieš pradedant bet kokią operaciją, būtina griežtai laikytis LOTO (Lockout/Tagout) procedūros: visi maitinimo šaltiniai turi būti atjungti ir turi būti patvirtinta, kad įranga visiškai išjungta, kad būtų išvengta sužalojimų ar įrangos sugadinimo dėl atsitiktinio paleidimo.
1, Pasiruošimas
1. Įrankiai ir eksploatacinės medžiagos
· Specialios paskirties varžtų ištraukimo įrankis, hidraulinis traukimo įtaisas/presas, varinis strypas, varinis kastuvas, varinis vielinis šepetys, medinis plaktukas (tiesiogiai smogti į srieginio bloko darbinį paviršių plieniniu plaktuku draudžiama)
· Sukamojo momento veržliaraktis, šešiabriaunis raktas, aukštos temperatūros lipnumą stabdantis tepalas (molibdeno disulfido aukštos temperatūros tepamasis tepalas), žymeklis, aukštai temperatūrai atsparios pirštinės, švarus medinis blokas / guminis padas
· Valymo priemonė, suslėgtas oras, apsauginiai akiniai
2. Išjungimo prieš operaciją (prieš ištraukiant varžtą iš cilindro)
1. Prieš išjungdami mašiną, kruopščiai išvalykite ją naudodami valymo priemonę ir pabandykite išpilti visas medžiagas iš bako.
2. Atvėsinkite iki saugios temperatūros; atjunkite maitinimą, pastatykite įspėjamąjį ženklą ir užrakinkite zoną; išjungti šildymo, maitinimo ir vakuumo sistemas.
3. Nuimkite mašinos galvutės štampą, kelių angų plokštę, šildymo gyvatuką, termoporą, vakuuminį dangtelį ir tiekimo angą.
4. Atsukite segmentinius flanšo varžtus ant varžto cilindro; pasiruoškite ištraukti visą dvigubo sraigto mazgą.
2, Visas varžto ištraukimas (išankstinis procesas)
1. Atjunkite reduktoriaus išėjimo galo movą; pažymėkite kairiojo ir dešiniojo varžtų fazę ir įdubą (tai labai svarbu, kad neteisingas montavimo etapas nepažeistų komponentų).
2. Darbinis / hidraulinis tvirtinimas: horizontaliai sinchronizuokite dviejų varžtų ištraukimą; įsitikinkite, kad abu varžtai yra lygiagrečiai – netraukite jų jėga iš vienos pusės.
3. Padėkite ant medinės kaladėlės; laikykite varžtą pakabintą taip, kad jis tiesiogiai nesiliestų su žeme, nes tai gali pažeisti sriegio profilį.
4. Medžiagas valykite, kol jos dar karštos: karbidams pašalinti naudokite varinį kastuvą ir varinį šepetį; jei medžiaga įstrigo tarp srieginio bloko ir įtvaro, prieš išmontuodami naudokite vietinį, vienodą šildymą, kad medžiaga suminkštėtų; griežtai draudžiama komponentą stipriai vietiškai kaitinti.
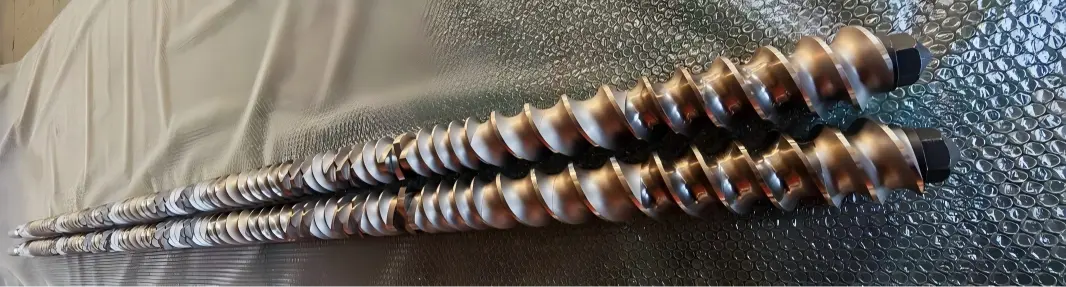
3, Srieginio bloko (komponento) išmontavimo procedūra (išardykite nuosekliai nuo mašinos galvutės link reduktoriaus galo)
Seka: priekinė fiksavimo veržlė → Radialinis atraminis žiedas → Kiekvienas srieginių komponentų rinkinys
1. Atlaisvinkite priekinę fiksavimo veržlę (dažniausiai ji sriegiama viduje – nekeiskite sriegio krypties); tada nuimkite fiksavimo veržlę, atraminę poveržlę ir padėties nustatymo žiedą.
2. Nuimkite srieginius blokus po grupes, tada išimkite suporuotas A/B varžtų dalis iš tos pačios padėties; pažymėkite kiekvieną komponentų grupę žymekliu – nurodant pozicijos numerį + šoną (priekyje/nugaroje) + varžto orientaciją (kairėn/dešinėn); nufotografuokite surinkimo sekos schemą.
3. Srieginis blokas, užstrigęs ant šerdies: ašiniam presavimui naudokite hidraulinį presą kartu su specializuotais įrankiais, vario strypo pagalba; griežtai draudžiama daužyti arba smeigti srieginį paviršių kampu; taip pat griežtai draudžiama tiesiogiai šildyti komponento darbinį paviršių naudojant oksiacetileno degiklį.
4. Visiškai išardžius: nuvalykite šerdies kaiščio įtvarą, išorinį šerdies kaiščio skersmenį ir vidinį komponento įdubos griovelį; pašalinti susikaupusias anglies nuosėdas ar sukietėjusias medžiagas; patikrinkite, ar įtvaras nesusidėvėjęs, ar nėra įtrūkimų ar įtrūkimų.
5. Komponentų patikra: patikrinkite, ar nesusidėvėję sriegių profiliai ir sujungimo paviršiai, taip pat ar nėra įdubimų ar įtrūkimų; per daug susidėvėję komponentai nedelsiant pašalinami į metalo laužą; šlifuoti ar taisyti draudžiama; tokių komponentų negalima iš naujo krauti į mašiną.
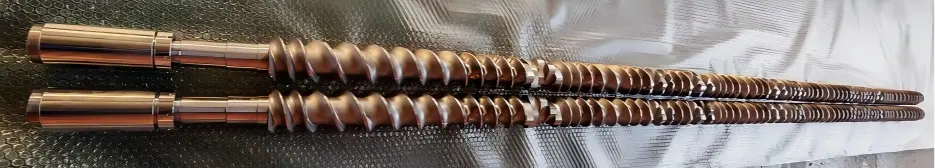
4, Srieginio bloko mazgas (surinkite atvirkščiai pagal originalius brėžinius arba žymėjimus, nuo pavarų dėžės galo link mašinos galvutės galo)
1. Nuvalykite šerdies įtvarą ir vidinį komponento įtvarą; užtepkite ploną aukštos temperatūros lipnumą stabdančio tepalo sluoksnį (nenaudokite storo sluoksnio, kad gamybos metu nesusidarytų karbonizuotos medžiagos).
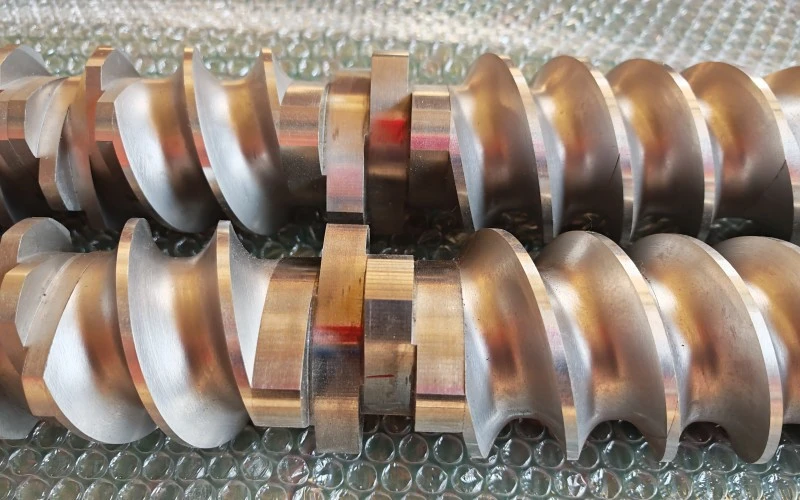
2. Sumontuokite srieginius blokus paeiliui pagal žymėjimo tvarką; sumontuokite juos poromis, užtikrindami, kad A ir B varžtų sujungimo fazės būtų suderintos; įsitikinkite, kad komponentų galiniai paviršiai yra tvirtai prispausti vienas prie kito be tarpo ir kad įduba būtų visiškai prispausta savo vietoje.
Transportavimo blokas, minkymo blokas ir kirpimo blokas turi nurodytą orientaciją ir neturi būti montuojami priešinga kryptimi; minkymo bloko sukimosi kryptis ir kampas turi griežtai atitikti proceso brėžinius.
Kiekvienam sumontuotam rinkiniui rankiniu būdu pasukite du varžtus, kad užtikrintumėte sklandų sujungimą ir netrukdytų ar nesibraižytų.
3. Iš eilės sumontuokite padėties nustatymo žiedą ir atraminę poveržlę, tada priveržkite priekinę fiksavimo veržlę.
4. Priveržkite fiksavimo veržlę nurodytu sukimo momentu (75 Nm; paprastai vadovaukitės gamintojo rekomenduojamu sukimo momentu; įstrižinį išankstinį priveržimą atlikite 2–3 atskirais žingsniais – nepriveržkite viso iš karto).
5. Baigę surinkti, rankiniu būdu sureguliuokite du varžtus: užtikrinkite sklandų, nenutrūkstamą sukimąsi be jokių trukdžių ar neįprastų beldimo garsų; tarp dviejų varžtų neturėtų būti metalo trinties.
6. Patikrinimas: palyginkite su originaliomis surinkimo nuotraukomis, kad patikrintumėte komponentų seką, orientaciją ir kiekį.
5, Statinės surinkimas varžtais
1. Kruopščiai išvalykite statinės vidų; įsitikinkite, kad įvorėje nėra karbonizuotos medžiagos, ir patikrinkite, ar įvorė nesusidėvėjusi.
2. Du varžtai lieka sujungti pastovia faze; kai cilindras yra sinchroniškai įstumtas horizontaliai, pasipriešinimas aptinkamas iš karto ir mašina neturėtų būti naudojama per didele jėga.
3. Sumontuokite galinę movą, sulygiuokite ją su anksčiau pažymėta įstrižainės faze ir pritvirtinkite jungiamąją movą bei padėties kaištį.
4. Iš naujo sumontuokite kiekvienos sekcijos cilindro flanšus ir įstrižai priveržkite flanšo varžtus.
5. Atkūrimo šildymo ritė, termoelementas, vakuuminis prievadas, padavimo sekcija, mašinos galvutės štampas
6, bandomojo važiavimo patikrinimas
1. Atkurkite visas laidų jungtis, atjunkite LOTO, rankiniu būdu keletą apsisukimų pasukite veleną mažu greičiu ir patikrinkite, ar nėra neįprastų trinties garsų.
2. Atlikti tuščiosios eigos, mažo greičio bėgimo testą, stebint srovę ir vibraciją; jei nenustatyta jokių nukrypimų, padidinkite temperatūrą; pakėlus temperatūrą, atlikite kitą patefono bandymą, kad galėtumėte pakartotinai patikrinti (nes įranga gali strigti dėl šiluminio plėtimosi).
3. Vykdyti bandomąją gamybą su mažu šėrimo greičiu; stebėti sukimo momento ir slėgio svyravimus; patvirtinti, kad nėra jokių nukrypimų.
7. Pagrindinės rizikos ir kontraindikacijos (75 dvigubi aukšto dažnio gedimo taškai)
1. ❌ Draudžiama plieniniu plaktuku smogti į srieginį bloko darbinį paviršių; tai gali sukelti briaunų atskilimą arba lydinio sluoksnio praradimą, dėl kurio jis bus nedelsiant pašalintas.
2. ❌ Neteisingas fazės įrengimas, dėl kurio variklis sukasi priverstinai: Tiesiogiai atjunkite fiksavimo bloką arba subraižykite cilindro įvorę.
3. ❌ Jei prieš surinkimą ant srieginio bloko galinio paviršiaus yra anglies nuosėdų arba geležies drožlių → tai gali pažeisti paviršių arba sulipti komponentas, todėl komponento nebus galima pašalinti per kitą išmontavimo ciklą.
4. ❌ Per didelis arba nepakankamas fiksavimo veržlės sukimo momentas: dėl nepakankamo sukimo momento komponentai gali pasislinkti arba sulūžti; Dėl per didelio sukimo momento veržlė gali įstrigti kito išmontavimo metu.
5. ❌ Vienpusis varžto ištraukimas sukelia abiejų varžtų nesutapimą ir komponentų susidūrimą.
6. ✅ Išardydami fotografuokite ir pažymėkite komponentus – tai ypač svarbu rinkiniams, susidedantiems iš kelių blokuojančių blokų, nes labai lengva išlyginti seką ar kampą remiantis vien atmintimi.
Susijusios naujienos
- Kiek formų reikia vienam durų staktų komplektui?
- Integruota anti-bridging padavimo sistema perdirbto plastiko ekstruzijai
- „Yongte“ gumos putplasčio mikroporinių nutekėjimo vamzdžių gamybos linija sėkmingai perduota Indijos klientui
- Guminių drėkinimo vamzdžių pranašumai prieš tradicinius drėkinimo vamzdžius
- Ar „Yongte“ gali teikti „iki raktų“ projekto paslaugą WPC paklotų gamyklai?
- 200x50 mm perdirbto kieto plastiko medienos staklės sėkmingai išbandytos
Palikite man žinutę
Nauji produktai



Naujienų rekomendacijos