Kaip išspręsti WPC durų juostos nesutapimo problemą?
WPC durų juostos nesutapimo priežastys ir priemonės (iškrypimas, asimetrija, storio nuokrypis, sukimas)
WPC durys gaminamos sumaišius PVC ir medienos miltelius, paprastai turi tuščiavidurę konstrukciją, suformuotą vienu ekstruzijos žingsniu. Tuščiavidurėje ertmėje paprastai įrengiamos kelios sutvirtinančios briaunos, kad būtų padidintas bendras profilio stiprumas. Šių briaunų iškraipymas ne tik paveikia paviršiaus plokštumą, bet ir susilpnina konstrukcinę atramą, o tai gali trukdyti tinkamai įdėti plieninius įdėklus vėlesnio durų plokštės surinkimo metu, taip tiesiogiai paveikiant gatavų durų kokybę ir montavimo efektyvumą. Remdamiesi didele gamybos patirtimi, Yongte inžinieriai tiksliai nustatė dažniausias briaunų iškrypimo priežastis WPC durų ekstruzijos metu ir sukūrė praktinius sprendimus. Tai leidžia technikai greitai diagnozuoti problemas, koreguoti parametrus ir įrangos nustatymus, sumažinti defektų skaičių ir užtikrinti pastovią profilio kokybę. Kitame skyriuje sistemingai išsamiai aprašomos konkrečios kiekvienos priežasties apraiškos ir gydymo priemonės, suskirstytos pagal svarbą.
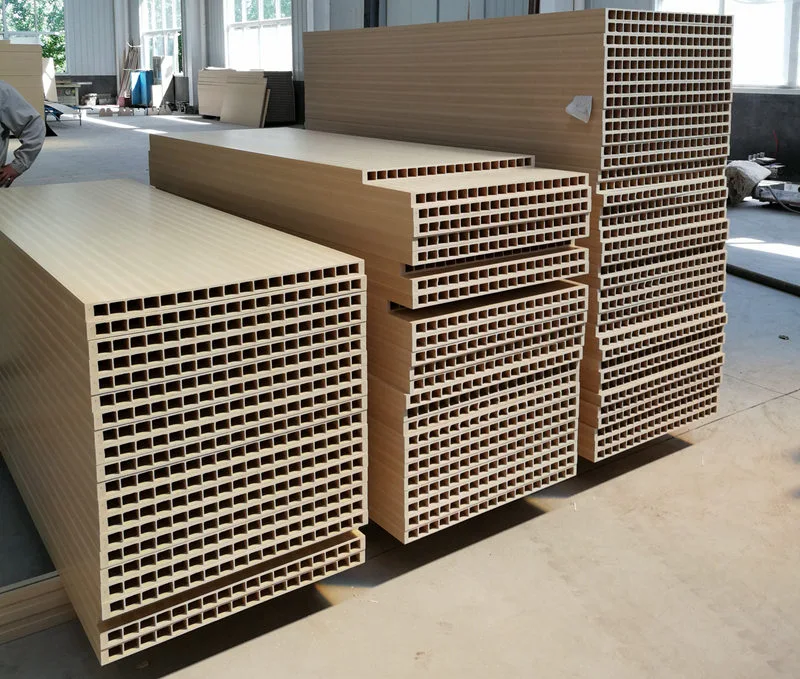
WPC durų sutvirtinimo juostelių iškraipymas paprastai apima vidines briaunas su bendraisiais požymiais, įskaitant šoninius poslinkius arba S formos deformaciją, nenuoseklų storį (kinta tarp storesnių ir plonesnių dalių), bendrą sukimąsi ir, sunkiais atvejais, atsiskyrimą nuo išorinės sienelės, ertmės nesutapimą arba atšokusią deformaciją po aušinimo.
Pagrindinis mechanizmas: netolygus išspaudimas iš mašinos galvutės → asimetrinis formavimo pasipriešinimas → nevienodas aušinimo susitraukimas → iškreiptas traukos jėgos pasiskirstymas.
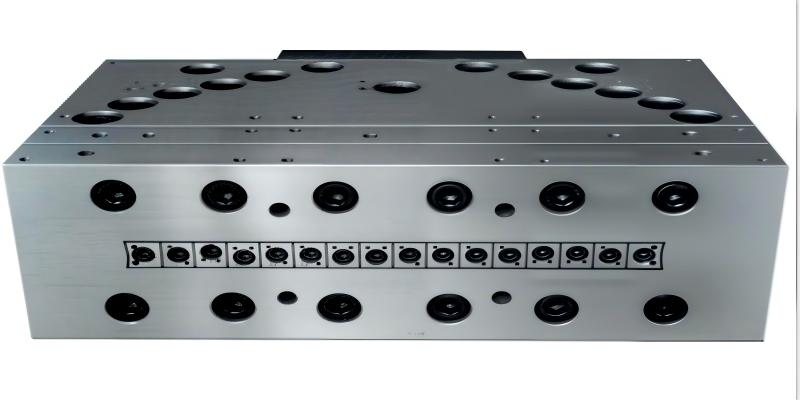
1、WPC durų ekstruzijos galvutė ir forma (dažniausiai – pirmenybė teikiama trikčių šalinimui)
Priežastys
1. Nesubalansuoti formos srauto kanalai: didelis srauto pasipriešinimo skirtumas tarp briaunelės ir išorinės sienelės; siauri arba ilgi šonkaulių padavimo kanalai sulėtina medžiagos srautą išorinės sienelės atžvilgiu, todėl šonkauliai išsitempia ir lenkiasi; Kitu atveju lokalus medžiagos kaupimasis šonkaulių kanaluose sukelia svyruojančius srautus.
2. Asimetriniai šonkaulių tarpai: Didesni tarpai vienoje štampavimo briaunoje ir mažesni kitoje sukuria nevienodą storį (vienoje pusėje storesnis, kitoje plonesnis), todėl ekstruzijos metu susidaro įgimtas lenkimas.
3. Netolygus štampavimo temperatūros pasiskirstymas: per aukšta temperatūra briaunų srityje padidina lydalo sklandumą, sukelia tempimą ir nukrypimą; pernelyg žema temperatūra padidina lydalo elastingumą ir vidinį įtempį, todėl po išstūmimo atsiranda atšokimas ir iškraipymai.
4. Anglies kaupimasis antgalio galvutėje: Koksuotos medienos milteliai prilimpa prie armatūros srauto kanalų, sukeldami vietinius užsikimšimus, srauto svyravimus ir periodinius briaunų iškrypimus.
5. Deformuoti arba atsilaisvinę armatūros strypai (štampavimo šerdies atraminiai strypai): Neteisingai išlyginti šerdies padėties nustatymo strypai armatūros formavimo padėtį pasislenka ne nuo centro, todėl ekstruzijos metu nukrypsta nuo briaunų.
Sprendimai
1. Štampo paruošimas: nupoliruokite šonkaulių srauto kanalą, kad subalansuotumėte išleidimo greitį tarp išorinės sienelės ir briaunelės; tinkamai išplėsti briaunelės padėtį kanale, kad būtų užtikrintas pakankamas medžiagų tiekimas, išlaikant briaunelės srautą šiek tiek lygų arba lėtesnį nei išorinės sienelės, išvengiant žymiai greitesnio išorinės sienos srauto. Kalibruokite štampo atidarymo tarpus ir tolygiai sureguliuokite armavimo kraštą; patikrinkite šerdies atraminius strypus, užfiksuokite ir sulygiuokite jų bendraašiškumą ir pakeiskite deformuotus strypus.
2. Zoninė temperatūros kontrolė: palaikykite formos šerdies sutvirtinimo zonoje šiek tiek žemesnę nei išorinės sienelės temperatūrą, kad sumažintumėte lydalo takumą ir sumažintumėte atšokimą; palaikyti žemesnę nei 185°C temperatūrą (PVC medienos-plastiko kompozitams), kad išvengtumėte medienos miltelių karbonizacijos. Reguliariai išardykite formą, kad išvalytumėte susikaupusį koksą; prastovos metu uždėkite šilumos izoliaciją, kad medienos milteliai nesusikarbonizuotų ir nepriliptų prie sienų.
2. Formulės ir medžiagos veiksniai
Priežastys
1. Netolygus dalelių dydžio pasiskirstymas ir didelis drėgmės kiekis: kaitinant drėgmę susidaro putos ir vidiniai burbuliukai, dėl kurių atsiranda nenuoseklus vietinis stiprumas ir netolygus aušinimo susitraukimas, dėl kurio atsiranda lenkimas; per stambūs medienos milteliai sukelia didelius išlydytos medžiagos tamprumo modulio svyravimus.
2. Tepimo disbalansas: dėl per didelio išorinio tepimo lydalo paviršius tampa per slidus, dėl to blogas kontaktas tarp briaunelės ir formavimo įvorės ir galimas nuokrypis; nepakankamas išorinis sutepimas padidina trintį, deformuoja briauną vienašališkai traukiant formavimo įvorę; Nepakankamas vidinis sutepimas padidina lydalo elastingumą ir sukelia atšokimą išmetus formą.
3. Per didelis kalcio karbonato užpildo kiekis: sumažina lydalo lankstumą ir pablogina kaklelio tvirtumą, todėl medžiaga linkusi į tempimo deformaciją.
Netolygus medžiagų maišymas ir partijos kitimas: sukelia periodinius lydalo klampumo pokyčius, kintančią armatūros strypo storį ir S formos lenkimą.
Sprendimai
1. Medienos miltelių džiovinimas: reguliuokite drėgmės kiekį iki <1% ir užtikrinkite vienodą dalelių dydį, kad išvengtumėte per didelio šiurkštumo.
2. Tiksliai sureguliuokite tepimo sistemą: sumažinkite pernelyg didelį išorinį tepimą; užtikrinti pakankamą vidinį sutepimą, kad būtų pagerintas lydalo homogeniškumas; Atlikite nedidelius stabilizatoriaus pakeitimus, kad užtikrintumėte šiluminį stabilumą.
3. Stabilus maišymo procesas: palaikykite pastovią didelio greičio maišymo ir aušinimo išleidimo temperatūrą ir užtikrinkite nuoseklų maišymo laiką vienoje partijoje.
3 、 Formavimo aušinimo sistema (formavimo etapas yra labai svarbus formuojant šonkaulius)
Priežastis
1. Asimetrija tarp kairiojo ir dešiniojo vakuumo formavimo rankovių: per didelis vakuumas vienoje pusėje traukia briauneles link jos, sukeldamas nesutapimą; didelis vakuumas tiesiogiai deformuoja plonasienes briaunas; Nepakankamas vakuumas neleidžia tinkamai sukibti su mova, todėl padėtis tampa nestabili.
2. Netolygus aušinimas pelėsių ertmės vandens kanaluose: greitas vidinis aušinimas sukelia ankstyvą sukietėjimą, o lėtesnis išorinės pusės aušinimas tęsia susitraukimą, sukurdamas diferencialą, kuris sulenkia armatūros strypą.
3. Formavimo įvorės įvedimo kreiptuvo susidėvėjimas arba netinkamas išlygiavimas: ne centre esantis įdėjimas priverčia briauneles išsilygiuoti.
4. Formavimo įvorės vidinės briaunos atitinka pelėsių ertmės įdubas ir laiptelius, todėl susidaro didelis vienpusis atsparumas trinčiai.
Sprendimas
1. Independently adjust vacuum on both sides to ensure balance; vengti savavališko padidinimo; appropriately reduce vacuum for thin-walled areas.
2. Patikrinkite, ar vandens grandinėse nėra nuotėkio ar užsikimšimo; išvalyti klumpes; atitinkamose ertmėse įrengti papildomas aušinimo linijas vienodam vėsinimui; stebėti įleidžiamo ir išleidžiamo vandens temperatūrą.
3. Sureguliuokite nustatymo stotį, kad užtikrintumėte koaksialų štampavimo galvutės, nustatymo įvorės ir traukos mechanizmo išlygiavimą; šlifuoti įpjovas ant nustatymo rankovės; pakeiskite, jei labai susidėvėję.
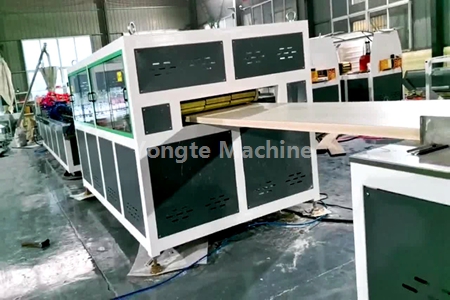
4, Traukos ir ekstruzijos procesas
Priežastis
1. Asinchroninė trauka arba netolygus diržo įtempimas (įtempimo skirtumas tarp kairės ir dešinės pusės); nesubalansuota vertikali arba šoninė traukimo jėga (viena puse griežčiau), sukelianti šoninį įtempimą, kuris lenkia vidinius šonkaulius; svyruojantis traukos greitis (kintamas greitas ir lėtas) keičia šonkaulių pailgėjimą.
2. Ekstruzijos ir tempimo greičių neatitikimas: per didelis tempimo greitis ištempia ir plonina briauneles, sukeldamas tempimo vidinį įtempį, kuris sukelia atšokimą ir lenkimą atleidus; Nepakankamas greitis suspaudžia šonkaulius, dėl kurių atsiranda išsipūtimas ir deformacija.
3. Nestabilus sraigto sukimasis ir svyruojantis lydalo slėgis: pulsuojanti iškrova periodiškai keičia briaunų storį, todėl susidaro banguotas kreivumas.
4. Neteisingas oro tarpas tarp štampavimo antgalio ir formavimo įvorės: per didelis tarpas leidžia laisvai ištempti išlydytą medžiagą, linkusią nukrypti; dėl nepakankamo tarpo kyla materialinio susidūrimo su štampu rizika.
Sprendimas
1. Kalibruokite traktorių: Užtikrinkite vienodą diržo įtempimą abiejose pusėse, patikrinkite, ar nesusidėvėjo, ir patikrinkite traukimo greičio stabilumą.
2. Subalansuokite ekstruzijos ir tempimo greitį: sumažinkite šonkaulių tempimo greitį; medienos-plastiko profiliams išlaikyti mažiausią įmanomą tempimo greitį, kad sumažintumėte vidinį įtempį.
3. Stabilizuokite sistemos slėgį: patikrinkite, ar filtrų ekranai neužsikimšę, ir užtikrinkite tinkamą konfigūraciją, kad sumažintumėte slėgio pulsavimą.
4. Palaikykite 10–20 mm oro tarpą, kad profilis nepasislinktų į šoną prieš patenkant į formavimo įvorę.
5 、 Galutinis atšokimas (armatūros strypai palaipsniui deformuojasi po to, kai aušinama)
Priežastis: liekamasis vidinis įtempis, netinkamas aušinimo gradientas, pernelyg greitas paviršiaus aušinimas, nuolatinis vidinis susitraukimas ir vėlesnė šonkaulių deformacija.
Atsakomosios priemonės: Išplėskite aušinimo vandens baką ir įtraukite vėlesnį aušinimą; reguliuoti aušinimo gradientą nuo didelio iki žemo, kad išvengtumėte staigių temperatūros kritimų; tinkamai sumažinti piešimo santykį.
Susijusios naujienos
- Kiek formų reikia vienam durų staktų komplektui?
- Integruota anti-bridging padavimo sistema perdirbto plastiko ekstruzijai
- „Yongte“ gumos putplasčio mikroporinių nutekėjimo vamzdžių gamybos linija sėkmingai perduota Indijos klientui
- Guminių drėkinimo vamzdžių pranašumai prieš tradicinius drėkinimo vamzdžius
- Ar „Yongte“ gali teikti „iki raktų“ projekto paslaugą WPC paklotų gamyklai?
- 200x50 mm perdirbto kieto plastiko medienos staklės sėkmingai išbandytos
Palikite man žinutę
Nauji produktai


Naujienų rekomendacijos